磁力模板夹紧吨位过大会如何影响注塑成型?
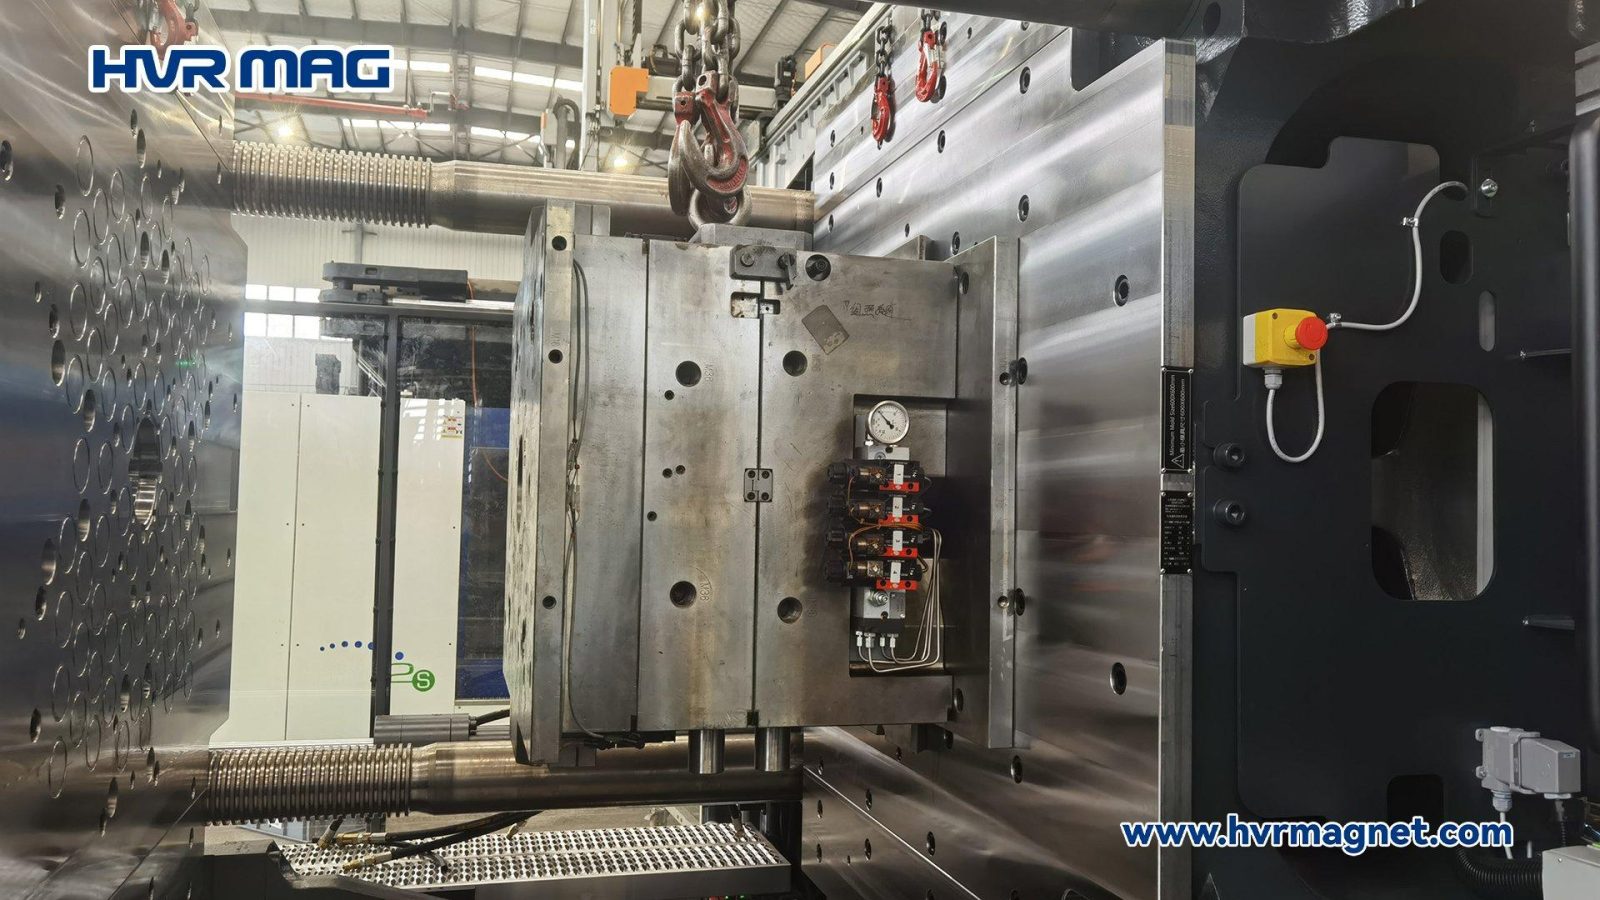
夹紧吨位并非越大越好。磁力模板总吸力取决于磁极型号与数量、接触面状态、模具材质与厚度;吨位过大会加剧系统与注塑机的磨损,带来更高维护成本与安全风险。
磁力快速换模系统通过缩短换模时间、提升产能,为注塑行业带来了变革。不过,要确保其效率与寿命,关键因素之一在于正确计算磁力模板的夹紧吨位。
磁力模板吨位计算的关键因素
计算磁力快速换模系统所需的总吸力时,需考虑以下因素:
- 型号尺寸:与模具接触的磁极类型与数量起关键作用。不同型号的强度与特性各异,会影响整体吸力。
- 接触面状态:模具与磁极接触部位的表面状态会影响吸力。光滑清洁的表面相比粗糙或受污染的表面能提供更好的贴合。
- 模具材质:模具材质会影响其与磁极之间的相互作用。例如,黑色金属与有色金属的磁性能就有明显不同。
磁力模板夹紧吨位过大的影响
使用高于实际所需的夹紧吨位,是否会给你那台注塑机带来不必要的磨损,最终在长期维护与维修上花更多钱?
答案是会的。原因如下:
1. 磨损加剧:过大的夹持力会给磁力快速换模系统与注塑机双方都带来额外应力。随着时间推移,这会加速部件磨损,可能导致维护与维修更频繁。
- 运营成本上升:系统承受更大应力,可能带来更频繁的故障与维修,抬高整体运营成本。为应对额外负荷,需要定期维护,而这既费钱又费时。
- 潜在安全隐患:过大的夹持力还可能带来安全风险,包括损坏模具乃至设备本身。合理的标定并遵循推荐的吨位指引,有助于确保操作安全有效。
结语
总而言之,虽然用更大的夹紧吨位来确保模具被牢牢固定看起来是件好事,但这么做会给注塑机带来不必要的磨损,最终导致更高的维护与维修成本。为磁力快速换模系统计算并使用适当的夹紧吨位至关重要,唯有如此才能优化性能、降低运营成本并确保长期可靠。