2026-04-17 · 快速换模
磁力模板如何加快注塑换模?
用磁力模板替代传统慢速夹持方式,可让产线每天有效运行更久。系统以电永磁固定模具、断电仍保持锁模,数字接口一键充磁,兼容各类模具、免去标准化背板,停机最多可减少 90%。
用磁力模板替代传统慢速夹持方式,可让产线每天有效运行更久。系统以电永磁固定模具、断电仍保持锁模,数字接口一键充磁,兼容各类模具、免去标准化背板,停机最多可减少 90%。
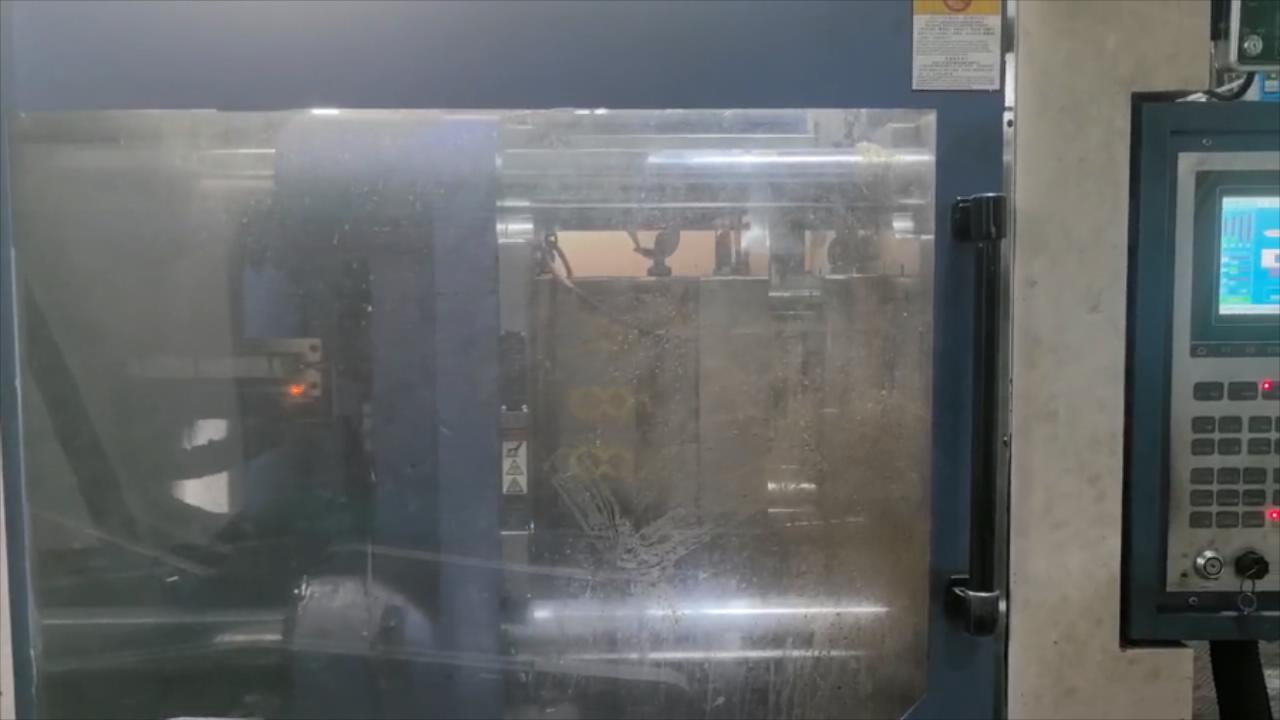
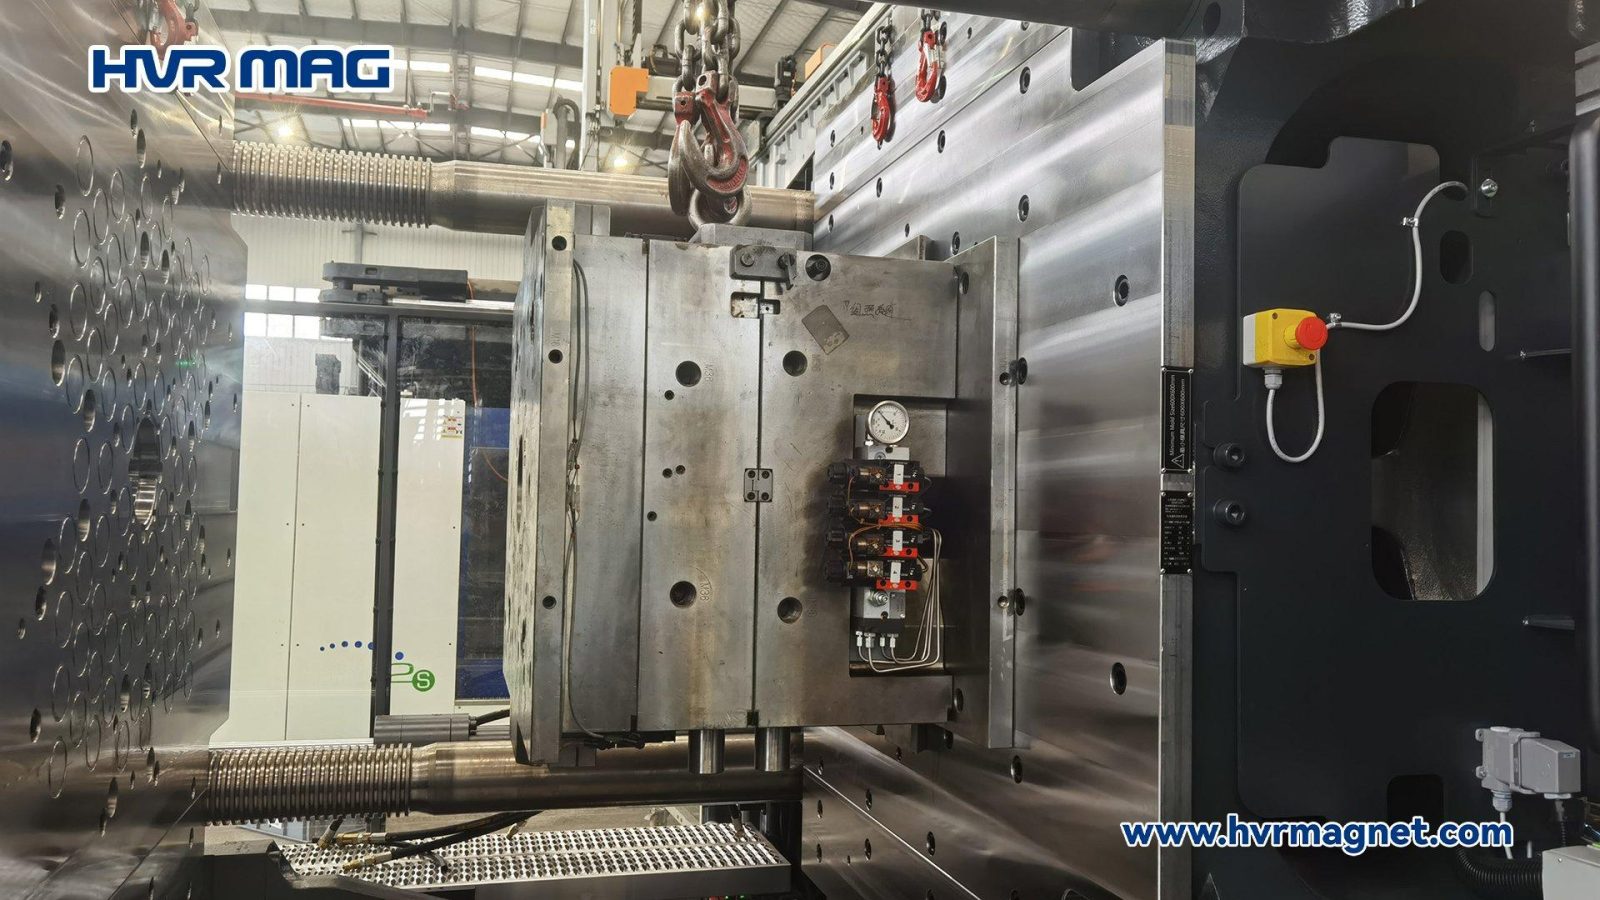
一家塑料制品企业把 200T 注塑机原有的人工桥式压板换成 HQMC-0200A-T1-1 注塑磁力模板(耐温 120°C)。大模具不再需要人工耗时对位紧固,换模更快、对操作技能要求更低、生产周期更短,综合成本下降。
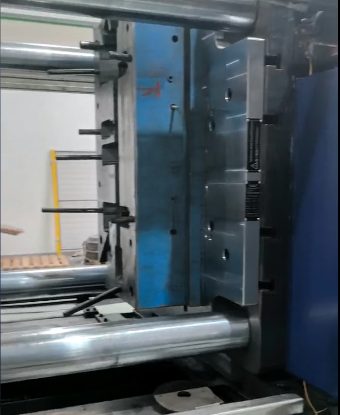
山东一家汽车科技企业为其 380T 注塑机升级换模方式,此前人工锁模缓慢且不安全、熟练工难招。采用定制的 HQMC-380C-T2-1(耐温 150°C)磁力模板后,换模时间降至 3 分钟,产线效率大幅提升、人工成本下降。
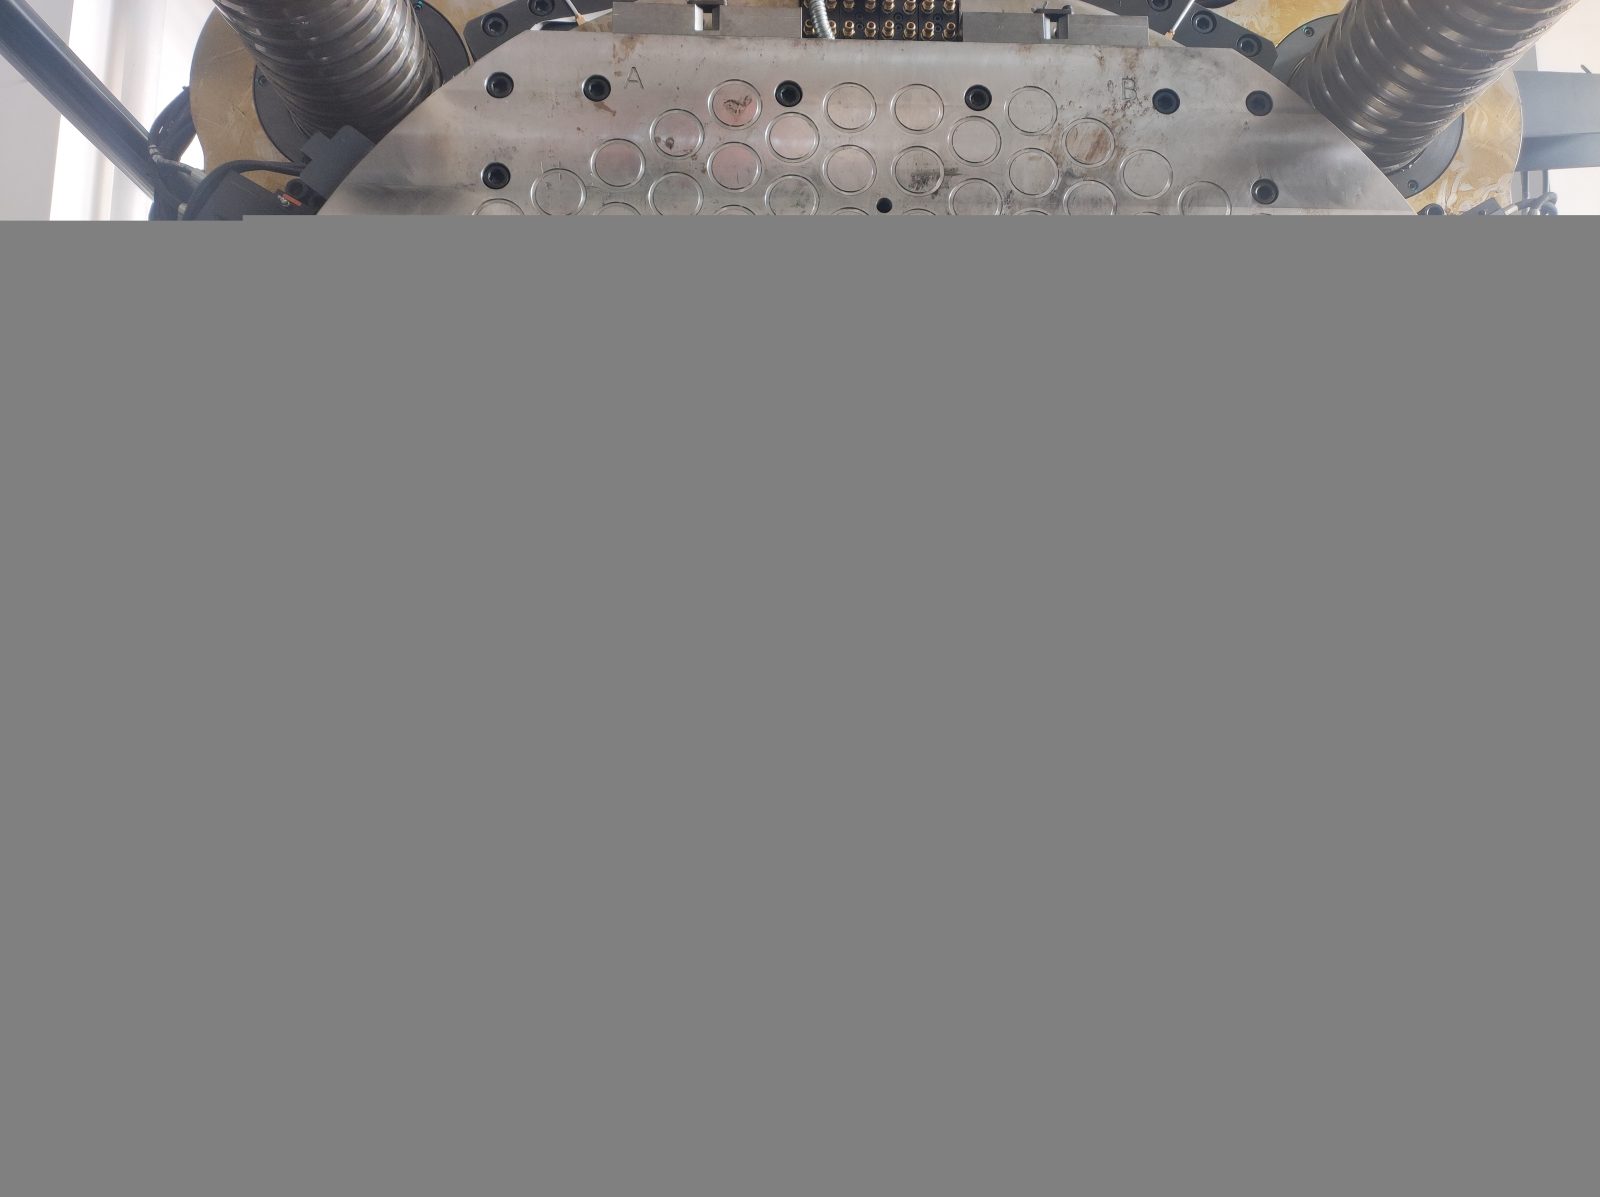
江苏某企业的 1900 吨双色注塑机原用液压夹持,换模需 2.5 小时、油压波动导致良品率仅 89%。改用定制磁力模板后换模降至 10 分钟、良品率 99%、日产能由 22 模提升至 38 模,换模能耗下降 60%。
注塑模具是生产的心脏,维护到位才能保证效率与寿命。六个要点:定期清洁、检查磨损件、合理润滑、控制温度、规范存放与搬运、做好维护记录。改用磁力夹持系统还可提升维护水平。
电永磁技术与传统电磁铁不同:充磁后无需持续供电即可永久保持磁态,即使断电模具也依然牢固固定,直至主动退磁。系统还内置磁场监测,异常时即时报警;出厂前经过断电模拟等严格测试与认证。
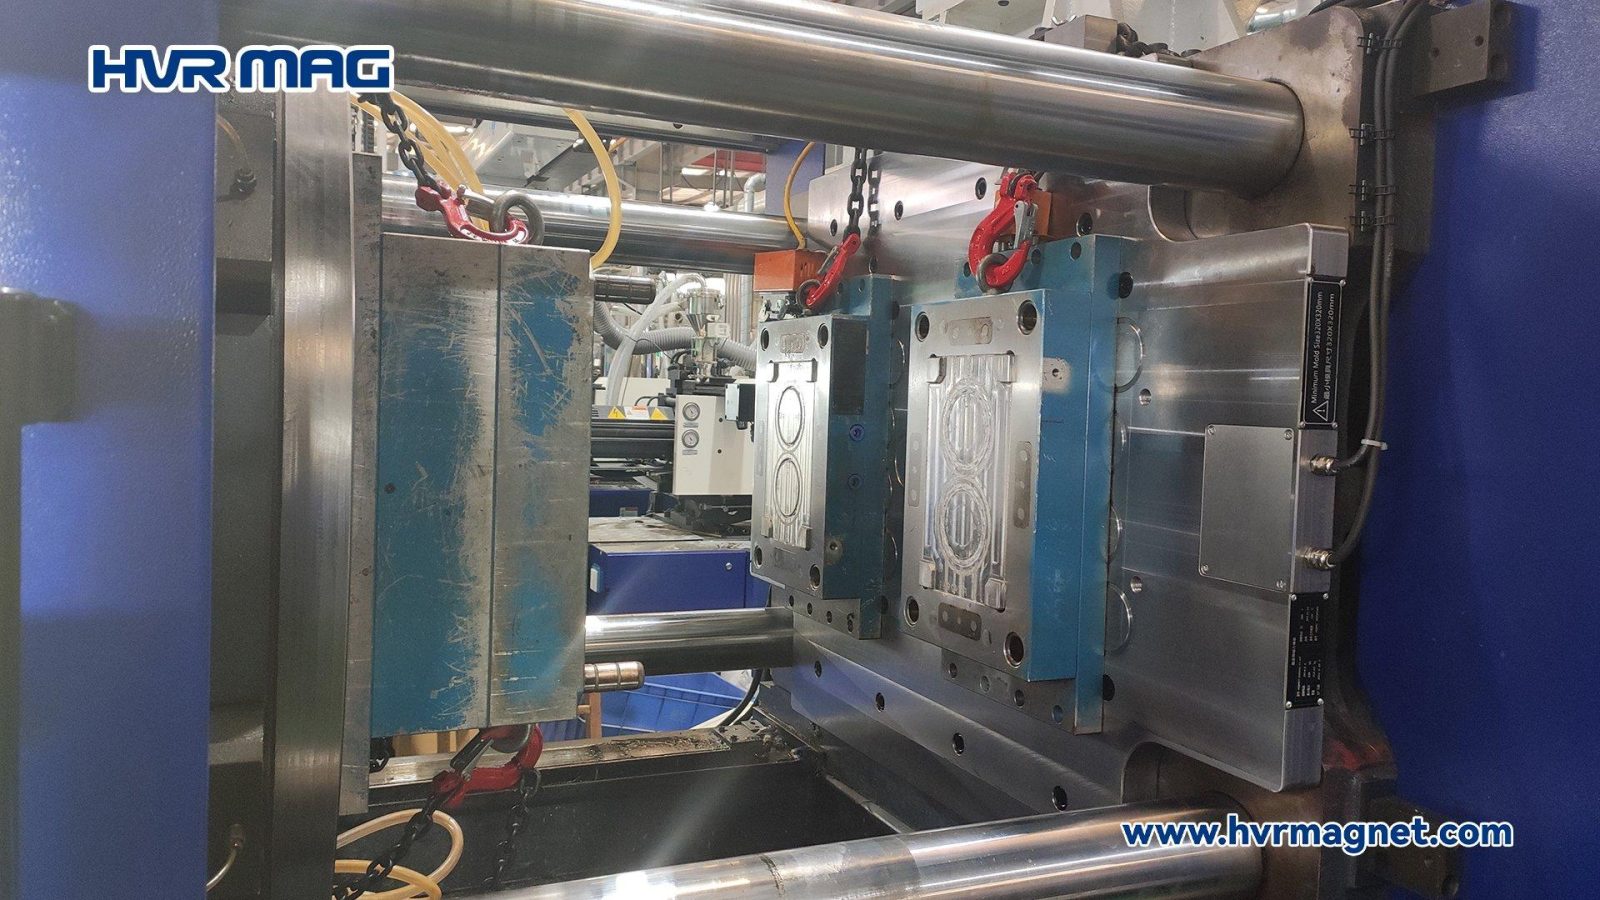
双色注塑机换模时模具需在两个注射工位间旋转,液压油管会随之弯曲,久而久之容易泄漏并导致停机维修。磁力快速换模取消液压管路与夹具,用强磁固定模具,可靠性更高、维护更简单。
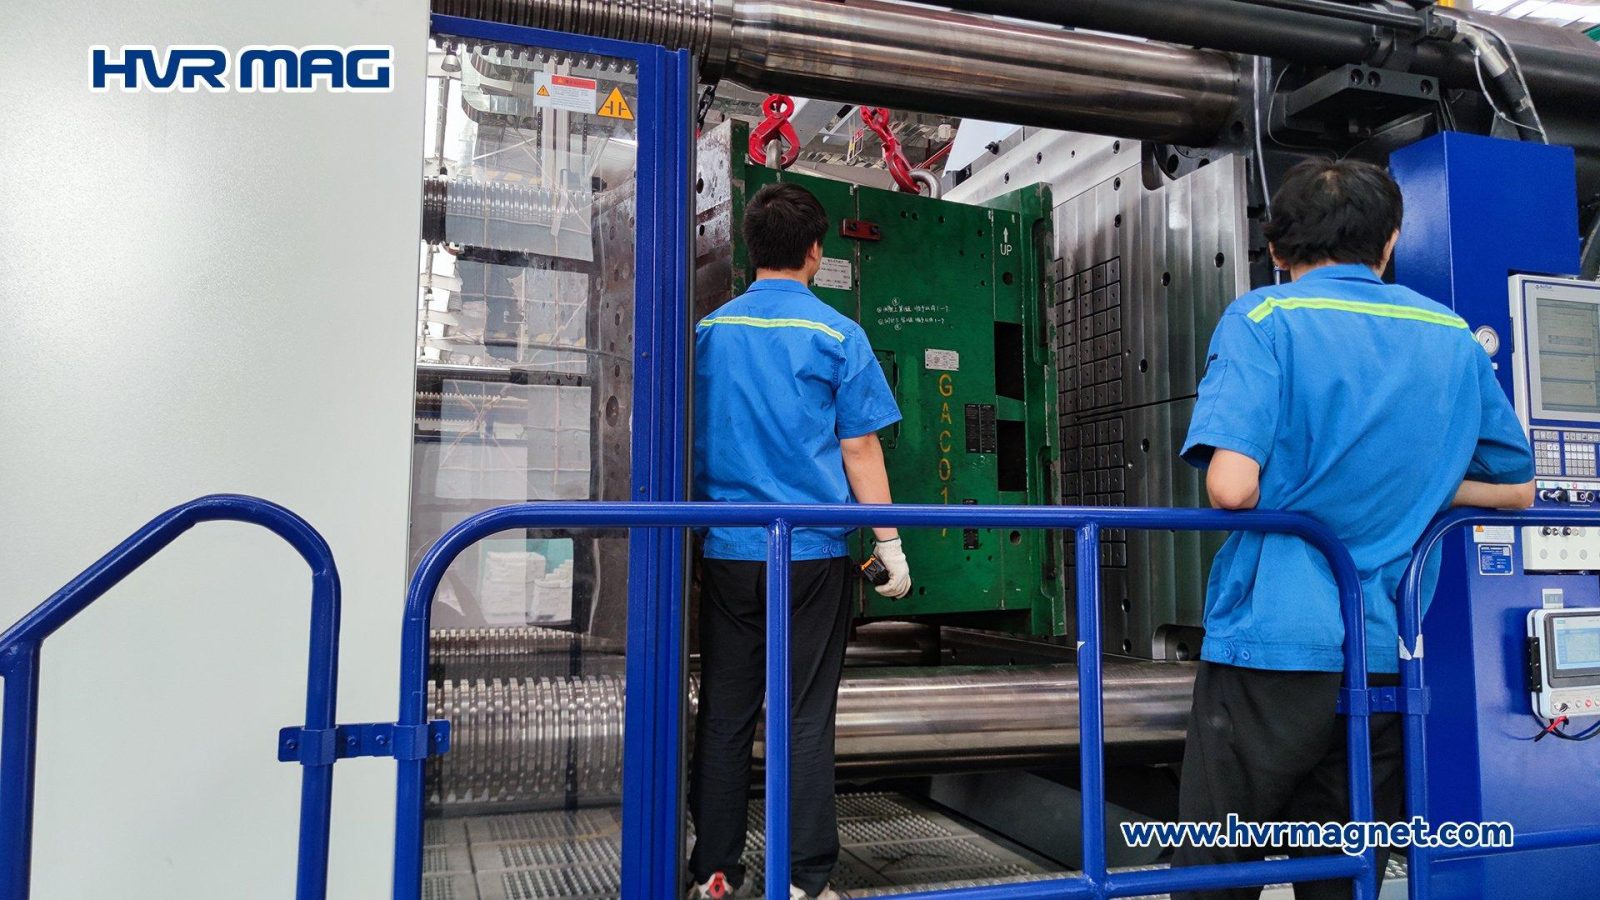
SMED(单分钟换模)源自 1950 年代初日本的精益制造技术,目标是让换模时间降到 10 分钟以内。丰田借此把换型时间从 4 小时压缩到 3 分钟。磁力快速换模系统已成为 SMED 的关键装备。
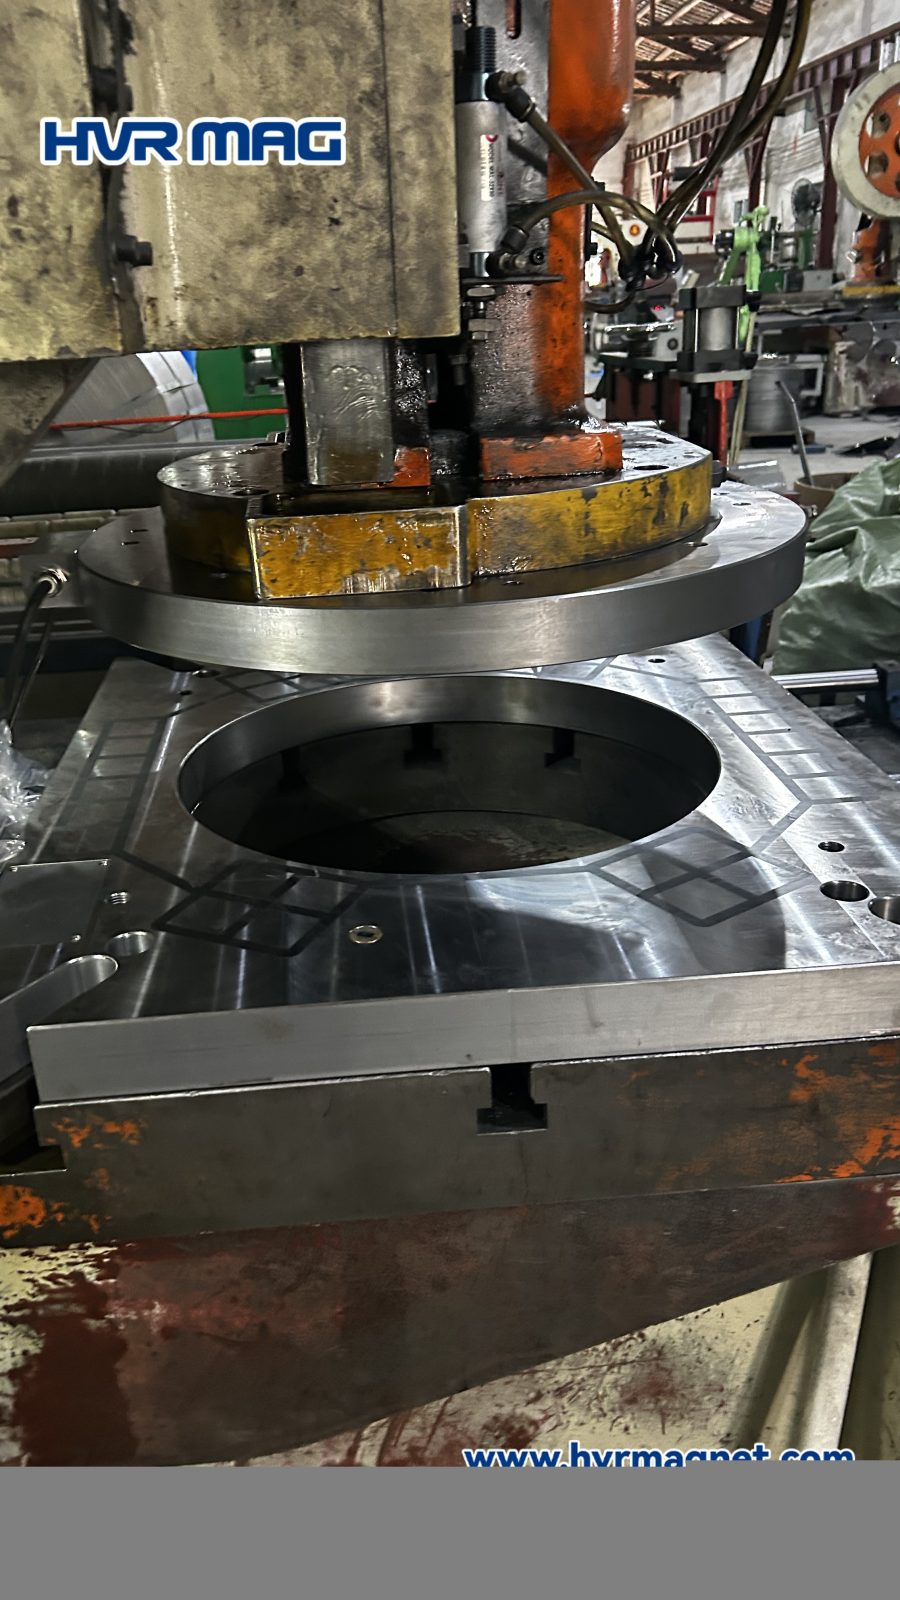
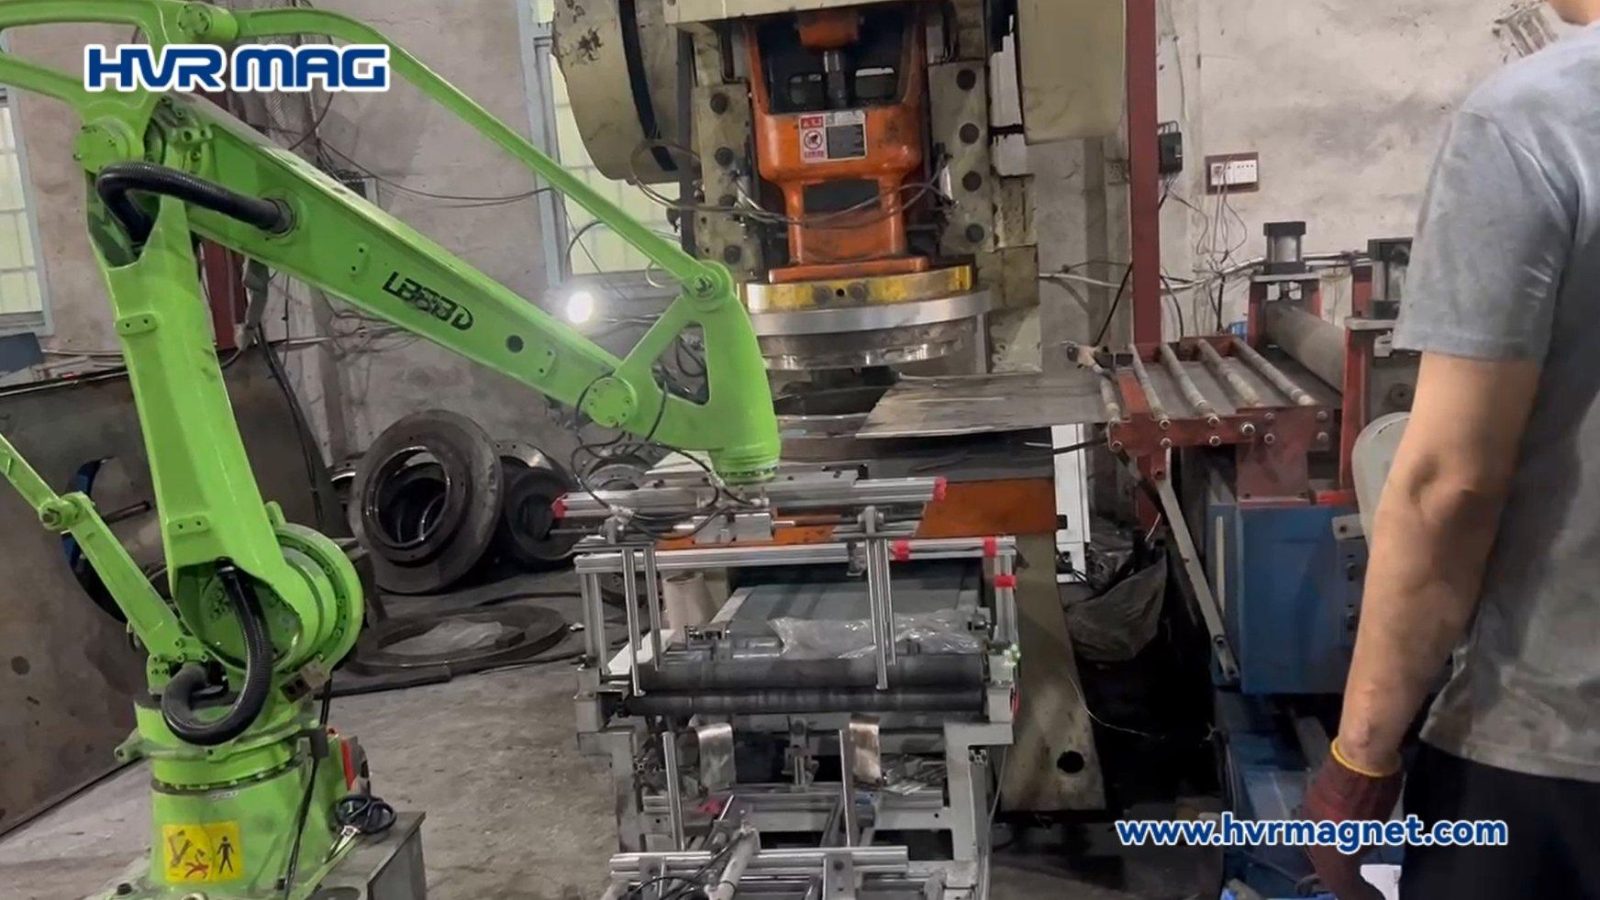
磁力快速换模系统适用于金属冲压机:缩短装夹时间、保证模具精确对位与稳固固定、减少人工。系统采用智能磁路控制,磁力只作用于模具与其安装座之间,冲压区域完全无磁,不会吸附或影响金属工件。
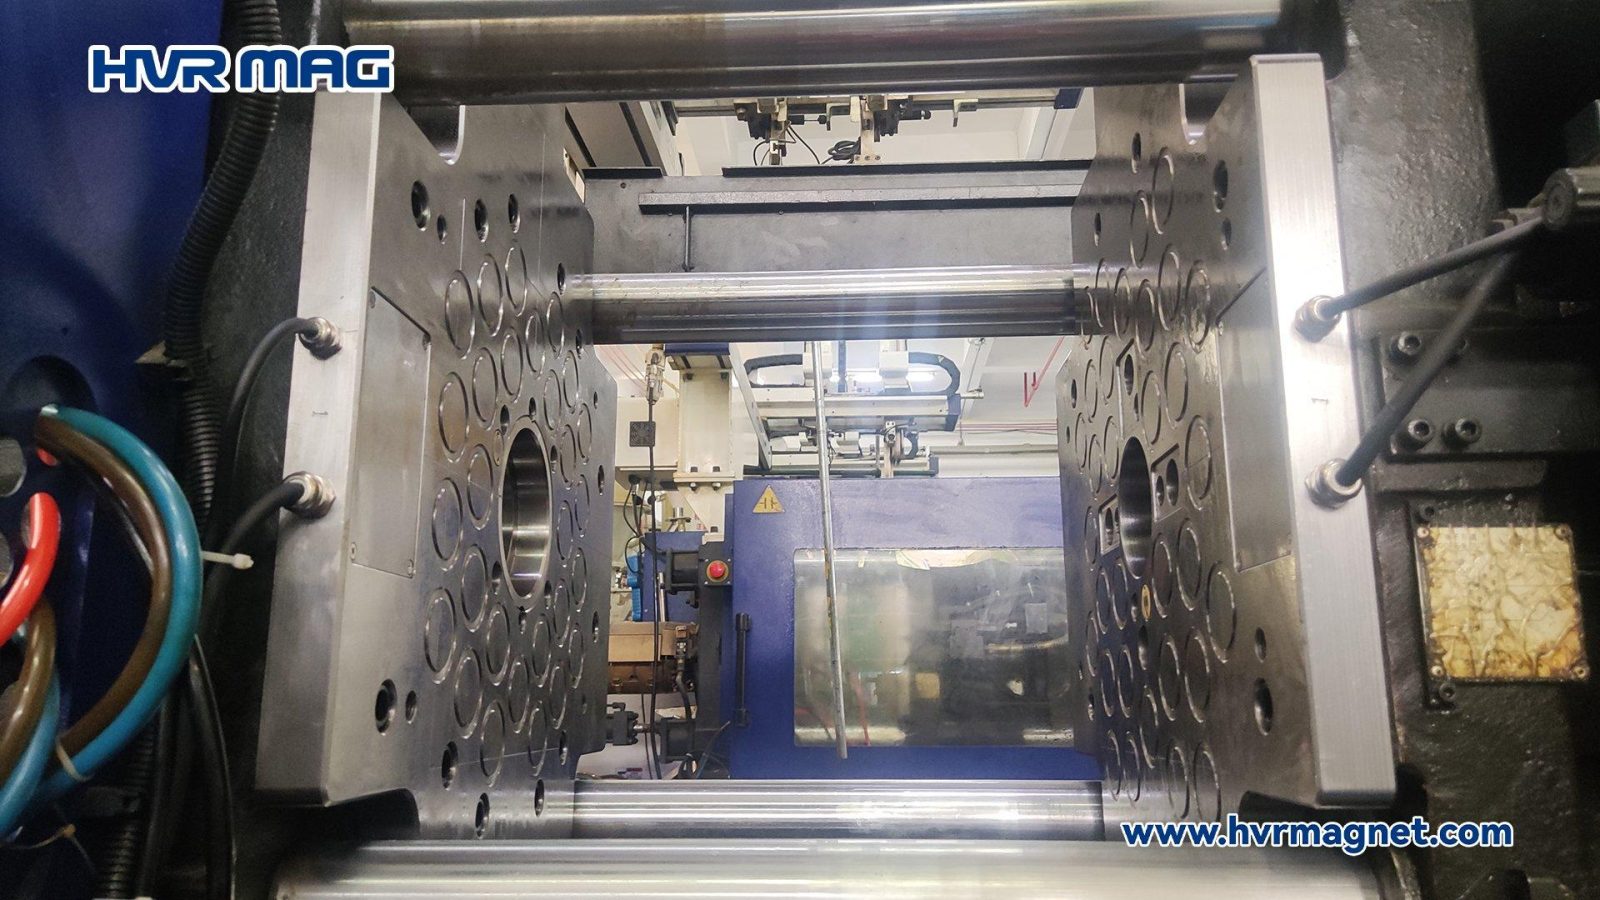
液压快速换模需要在注塑机上开槽,会削弱模板在高压力、重载荷区域的结构强度,进而影响精度。磁力快速换模系统无需对机器或模具做任何改造,安装简便、维护更少,且一套系统可兼容多种模具。
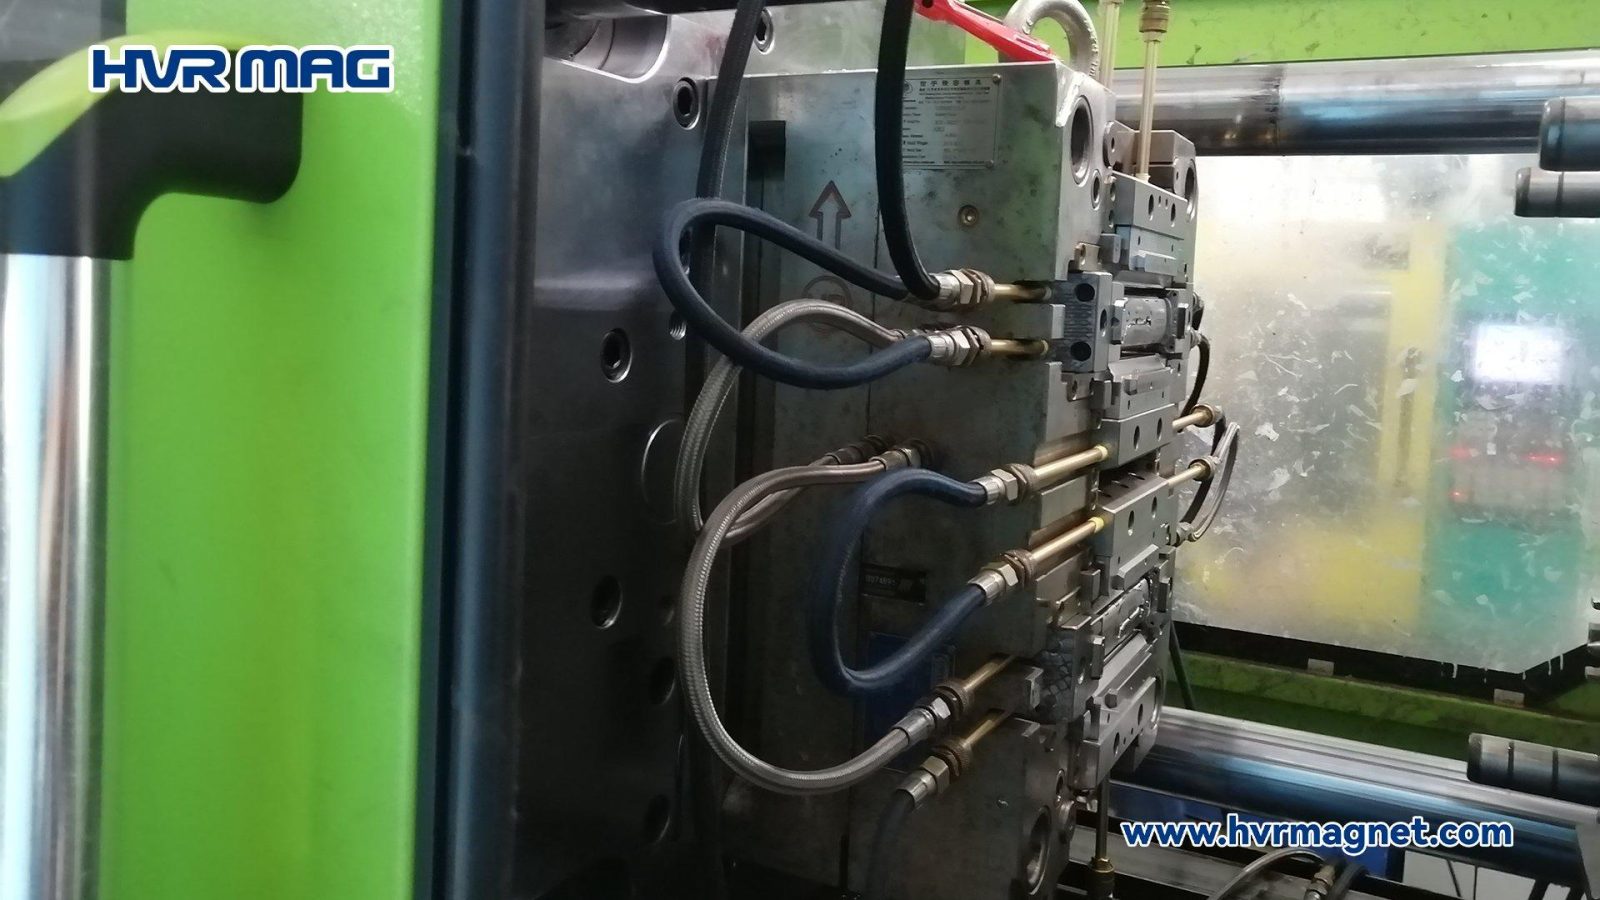
磁力模板掉模主要来自三类原因:操作与设置不当(模具超出规格范围、机器设定错误)、模板本身质量不佳,以及缺少完备的检测与监控。文中给出操作培训、制定 SOP、质量保证、加装监测与定期维护等五条防范措施。
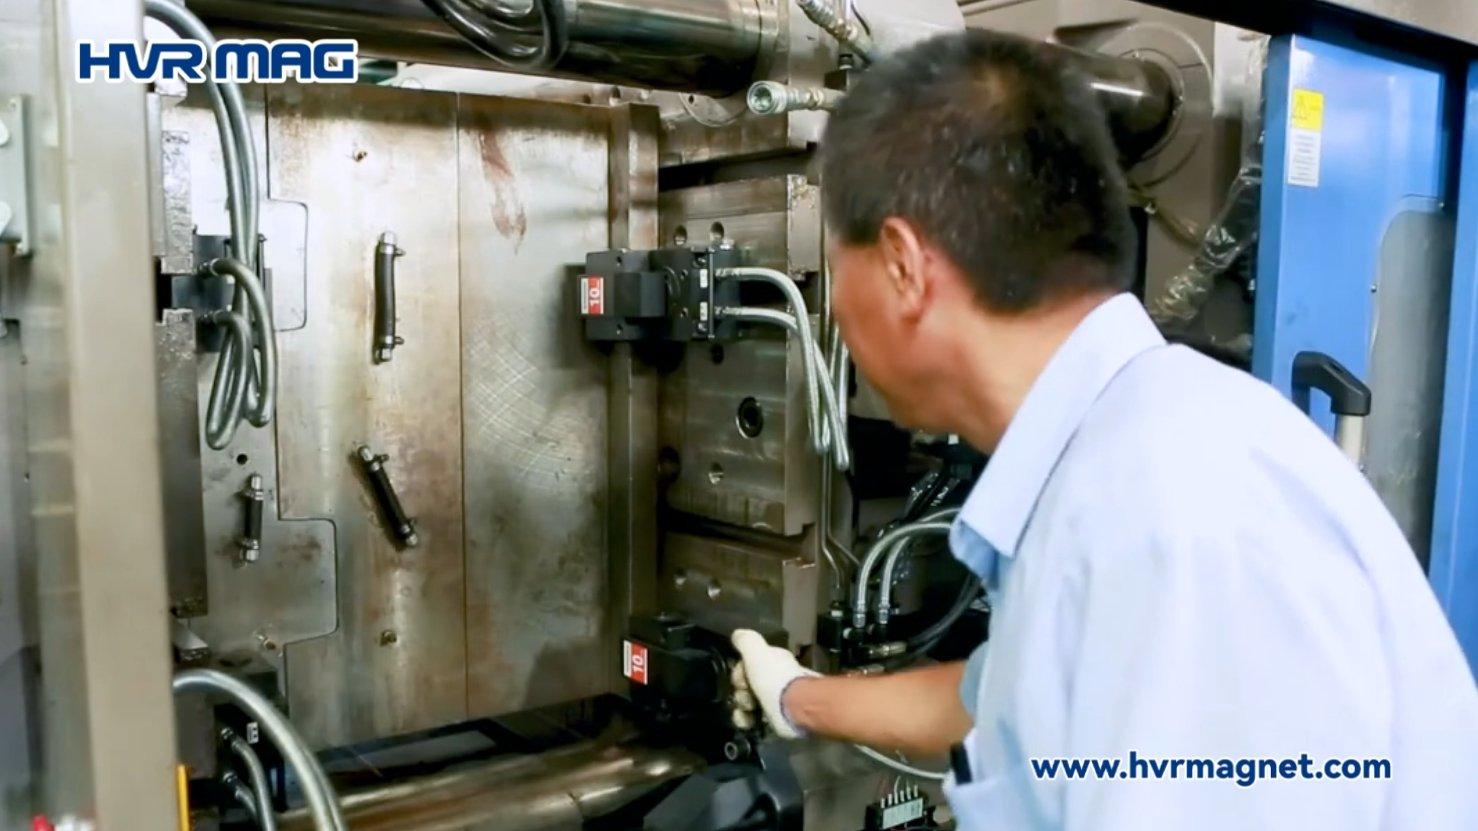
以 600 吨注塑机为例:液压快速换模需人工操作 4–6 个液压夹具,锁模时间通常 60–80 秒,且受模具厚度与油管长度影响波动;磁力快速换模只需在控制面板上操作充退磁,2–3 秒即可完成锁模。