铣削加工时如何夹持工件?
传统螺栓夹具每个工件要花上数分钟,拖慢生产。某机床企业改用 4 台电永磁磁力夹模夹持灰铸铁件(加工余量 1mm、龙门加工柱),每个工件节省 5 分钟装夹时间,精度复测全部达标。
牢固夹持工件对铣削至关重要。良好的夹持确保高精度,也提升操作安全性。许多车间仍在使用传统方法,但这些方法往往浪费时间。
夹持工件的工具
首先,我们来看看常见的夹持方式。很多工厂使用手动夹具,也有工厂依赖自制工装。这些方式都需要拧紧螺栓,工人每加工一个零件就要花上几分钟,从而拖慢生产,效率明显下降。
用磁力夹模夹持工件
不过,新的解决方案已经出现。电永磁磁力夹模提供了更好的方式。它们利用强劲磁力,例如可提供 16 kg/cm² 以上的吸力,把工件牢牢吸住,因此不再需要螺栓。
再来看一个真实案例。一家数控机床企业曾面临这一问题:他们过去使用自制工装,每次装夹耗时过长,核心诉求就是更快的夹持。因此,他们尝试了一种创新方案。
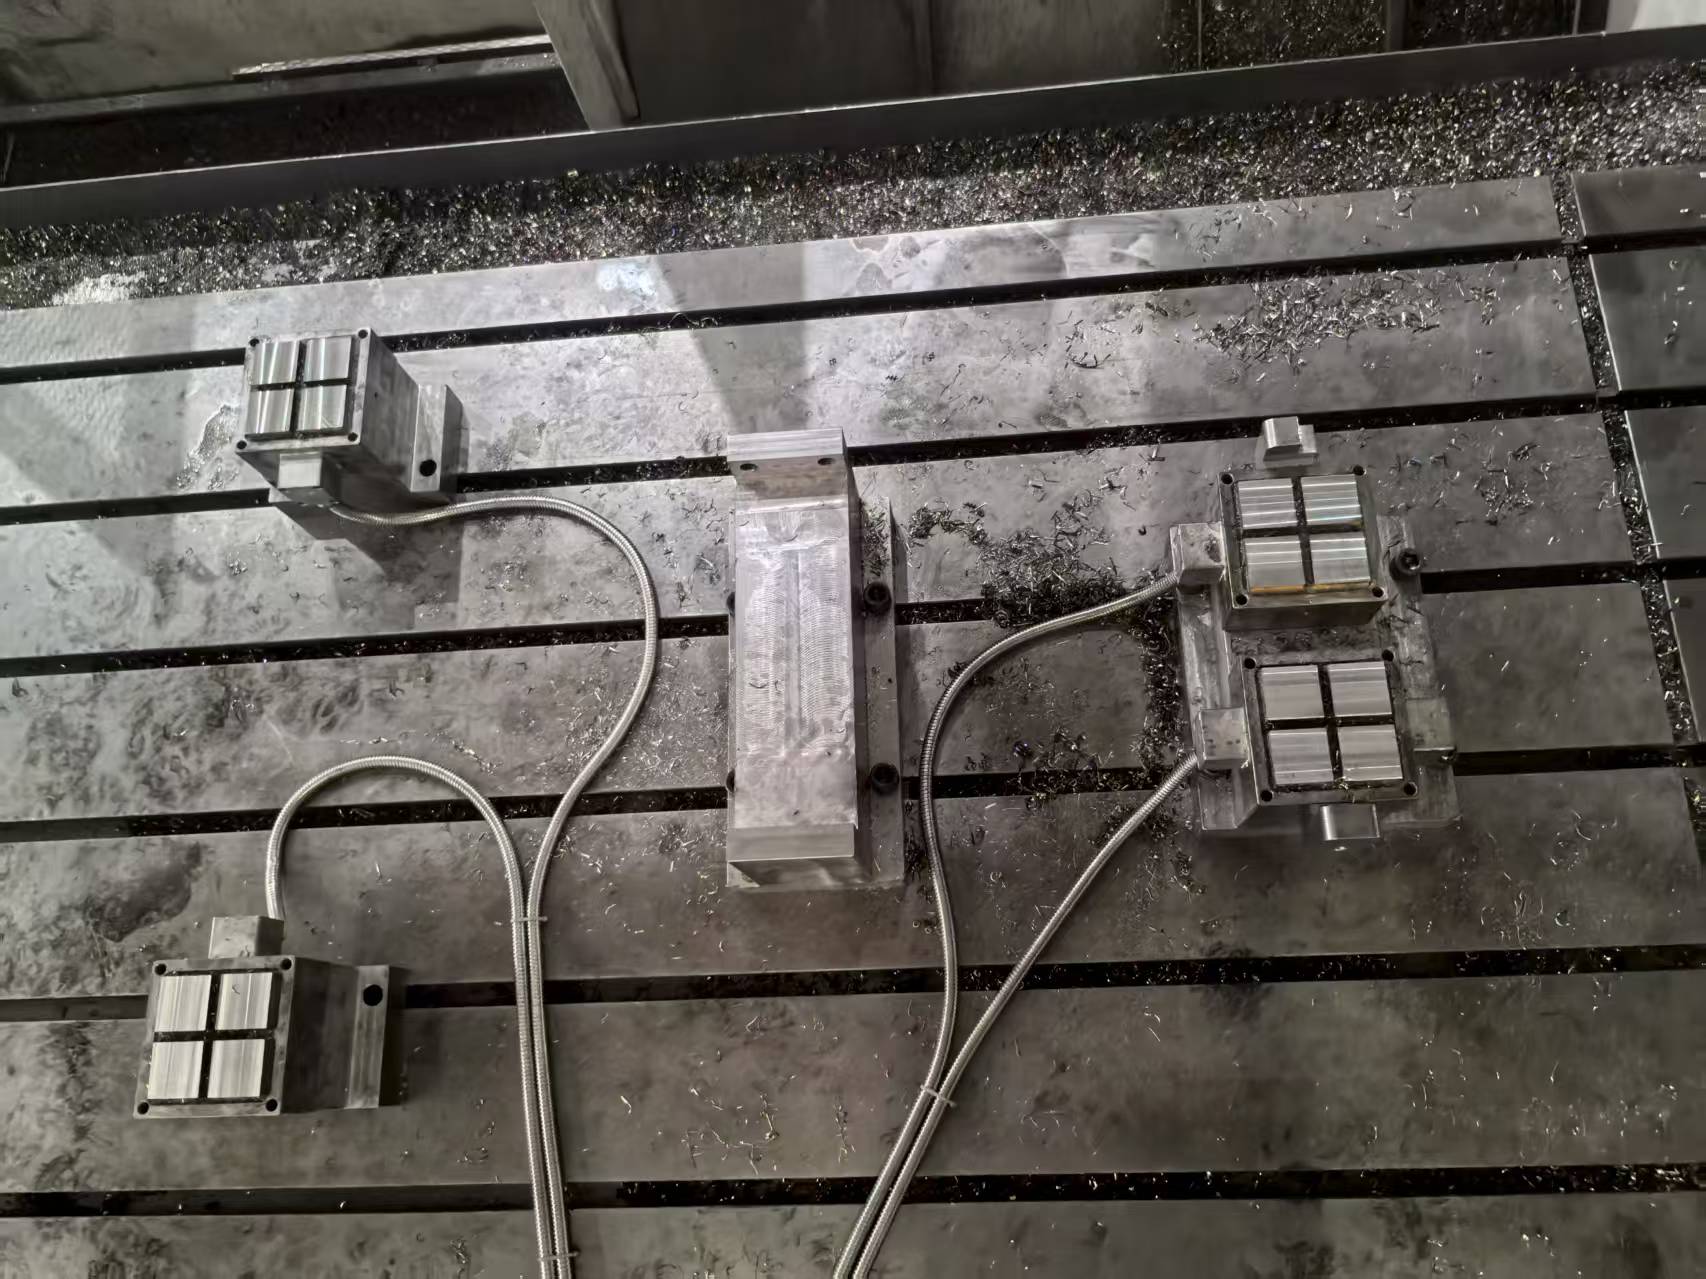
具体来说,他们使用了 4 台电永磁磁力夹模来夹持灰铸铁零件,加工余量 1mm,应用在龙门加工柱上。切换方案后,效果非常好。
夹持工件,每次装夹省下 5 分钟
结果,每个工件节省了 5 分钟,总装夹时间大幅下降。此外,加工精度也得到提升,反复测试均满足全部精度标准——这体现了明确的技术突破。
进一步看,这种方法还能降低成本:它减少人工工时,也把人因失误降到最低,因此车间可以提升产出。总之,磁力夹持解决了关键难题。
结语
正确的工件夹持非常重要。传统方式会拖慢作业,而现代磁力夹模能加快节奏,既保证精度,也节省成本。所以,不妨今天就考虑升级你的夹持方式——你的铣削工序会感谢你。