2025-03-26 · 快速换模
医疗器械注塑机的理想模具夹具
医疗器件制造对精度与洁净度要求极高。磁力快速夹模系统不使用液压油,从根本上杜绝泄漏污染;运动部件少、无复杂机械接头,并具备夹持力一致可调、长期稳定的特点,契合医疗注塑的严苛标准。
医疗器件制造对精度与洁净度要求极高。磁力快速夹模系统不使用液压油,从根本上杜绝泄漏污染;运动部件少、无复杂机械接头,并具备夹持力一致可调、长期稳定的特点,契合医疗注塑的严苛标准。
可以。带隔热板的注塑模具同样能使用磁力模板实现快速换模,关键在于隔热板的材质与安装位置:把非磁性的隔热板从模具上取下、改装到注塑机背板上,磁力模板即可正常固定模具。
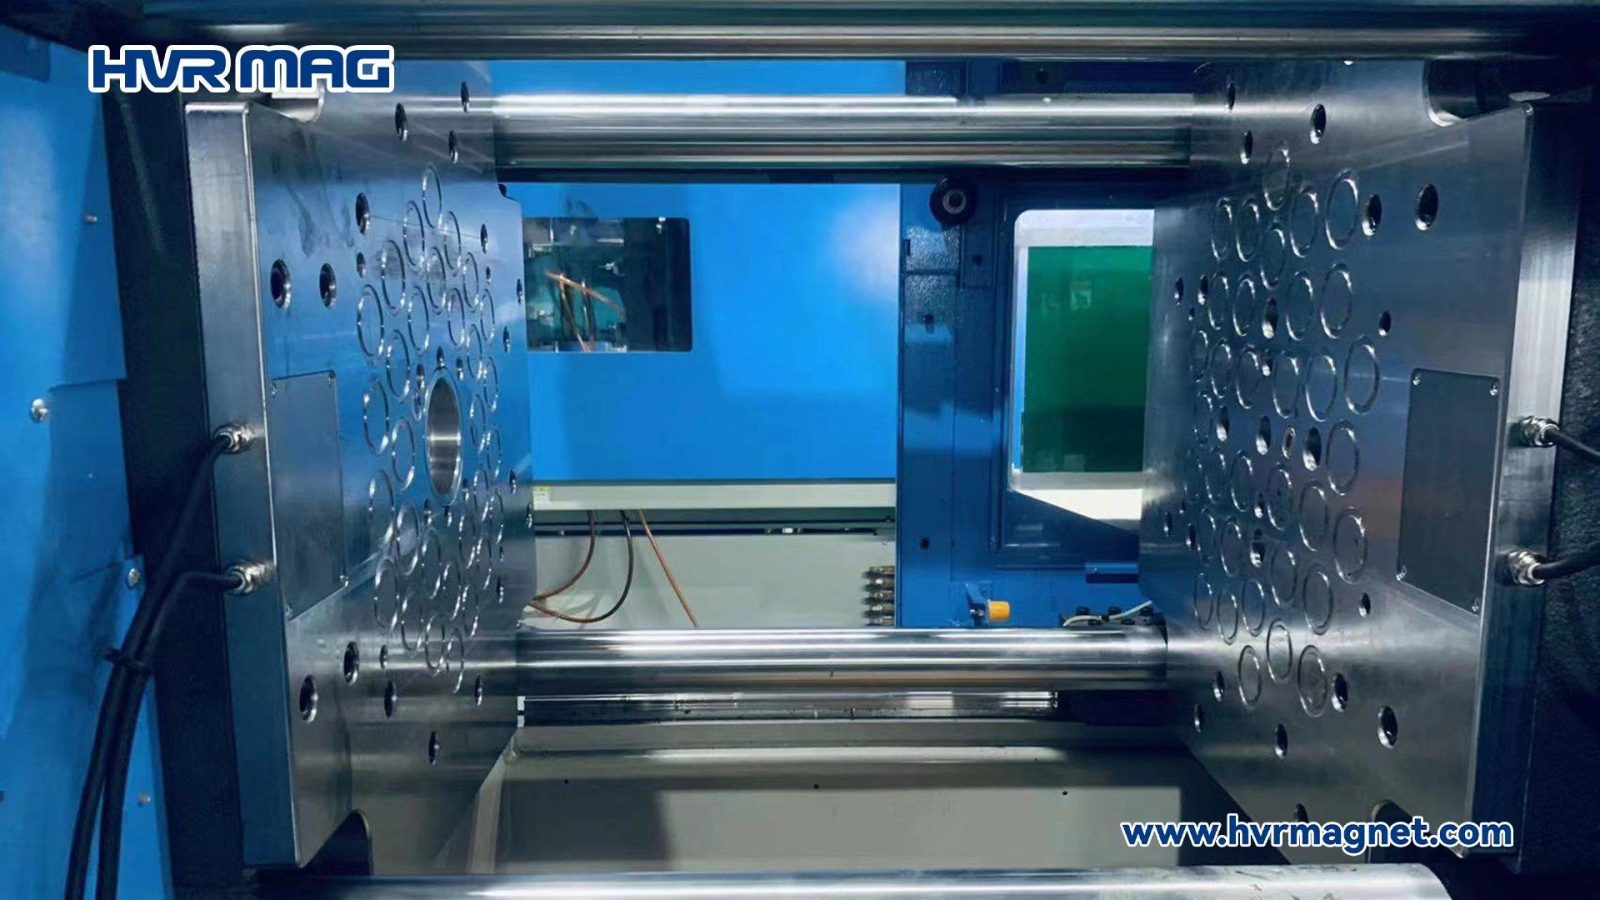
磁力模板内部采用稀土永磁材料,对高温敏感。按耐温等级可分为 0–120°C、0–150°C、0–180°C 三档,需按模具表面实际温度选型;若模面温度持续超过 180°C,则不建议使用磁力快速换模系统。
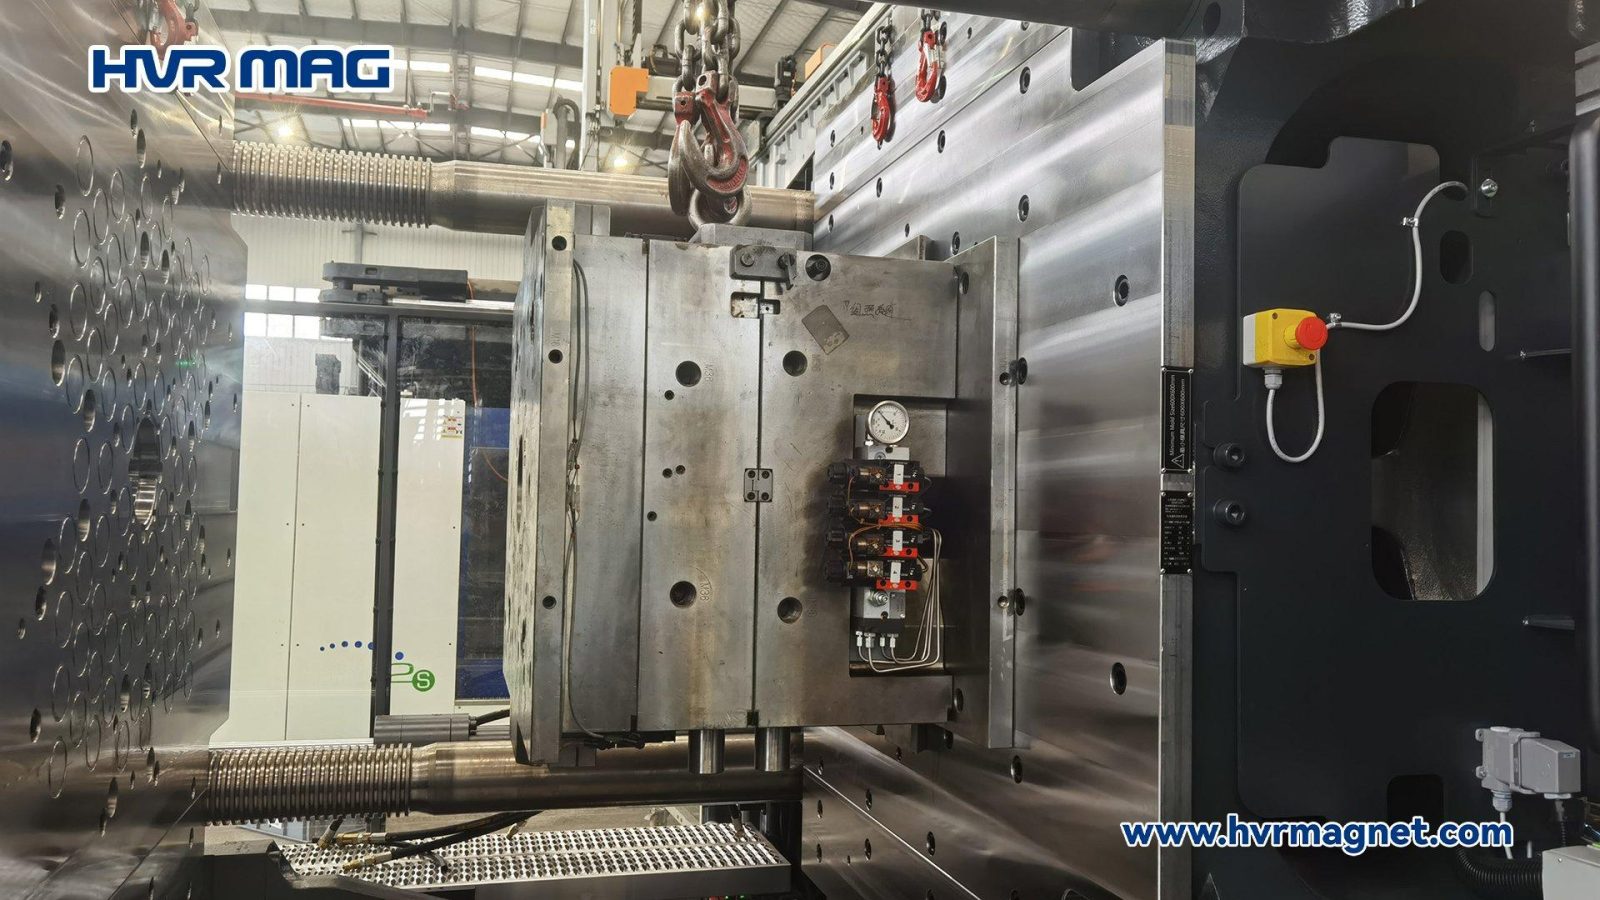
夹紧吨位并非越大越好。磁力模板总吸力取决于磁极型号与数量、接触面状态、模具材质与厚度;吨位过大会加剧系统与注塑机的磨损,带来更高维护成本与安全风险。
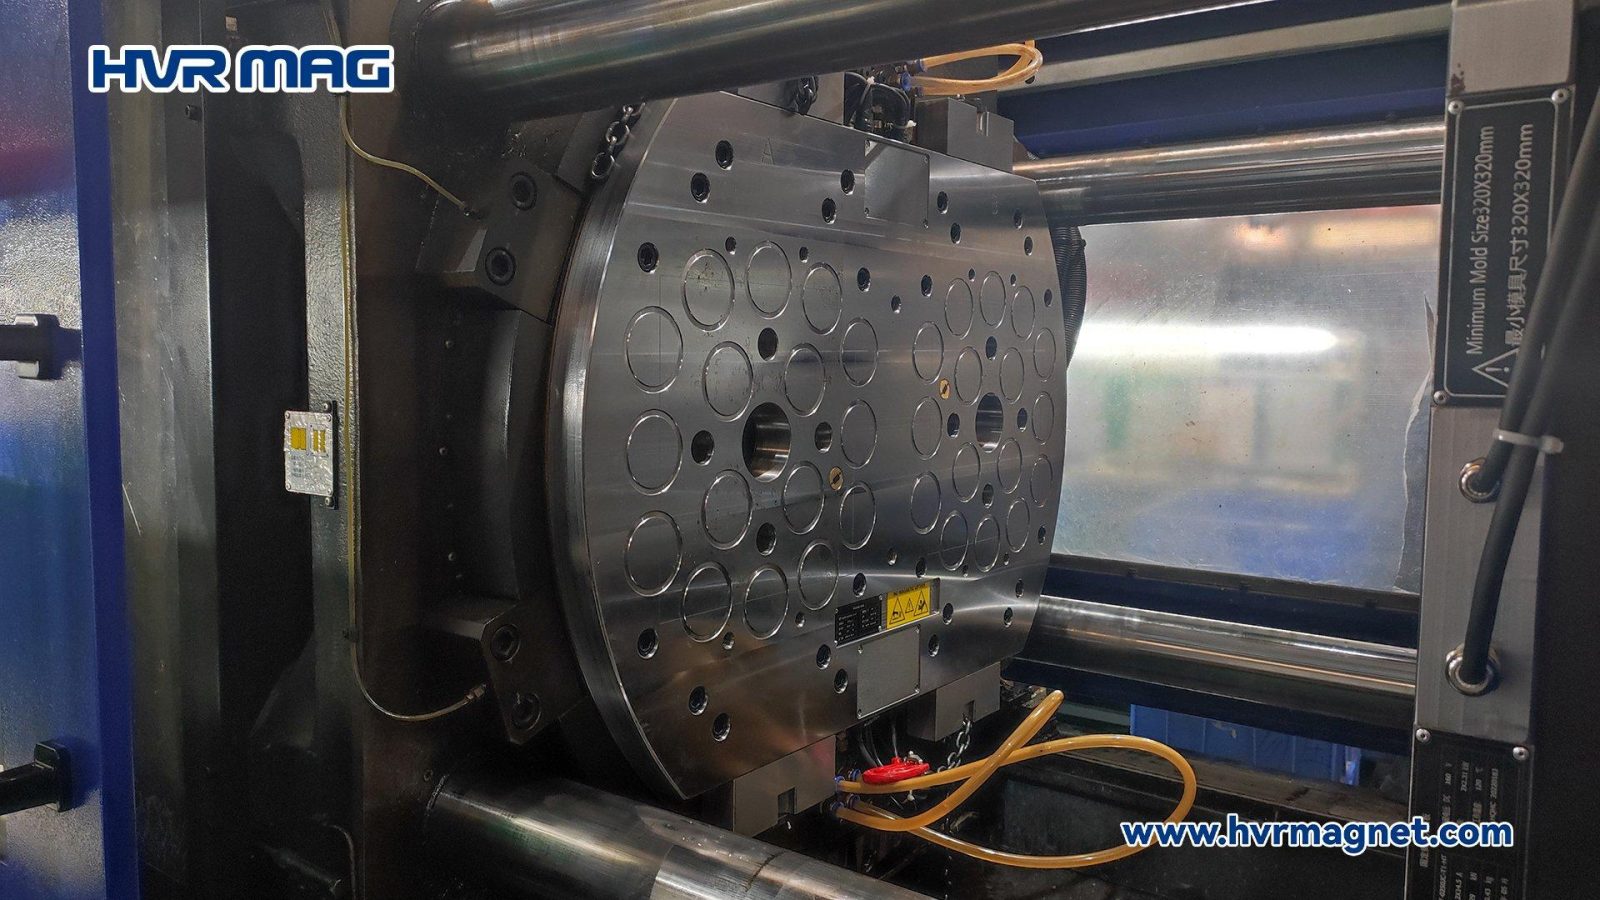
磁力模板并非没有短板。本文梳理三点关键局限:初期投入成本较高;存在温度上限(通常不超过 180°C),超温会导致磁力衰减;安装后会在一定程度上减少模具可用空间。
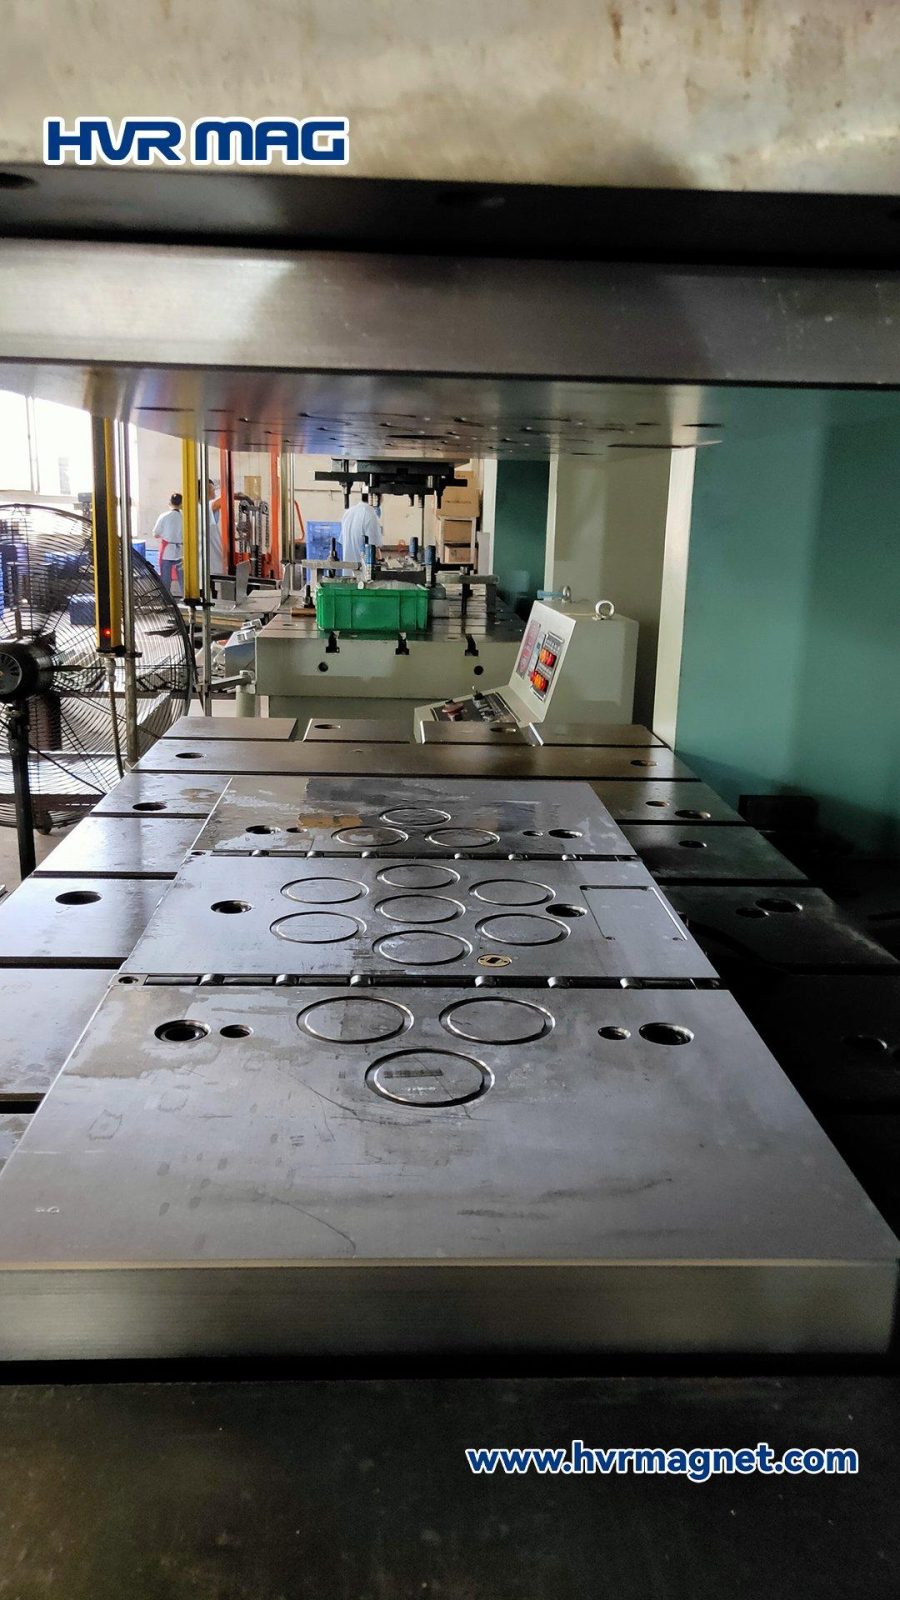
五步完成一次磁力换模:装载模具 → 合模贴合磁力模板 → 控制器按键充磁 → 确认模具无位移 → 开模复核。全流程免螺栓紧固,显著缩短停机并保证对位精度。
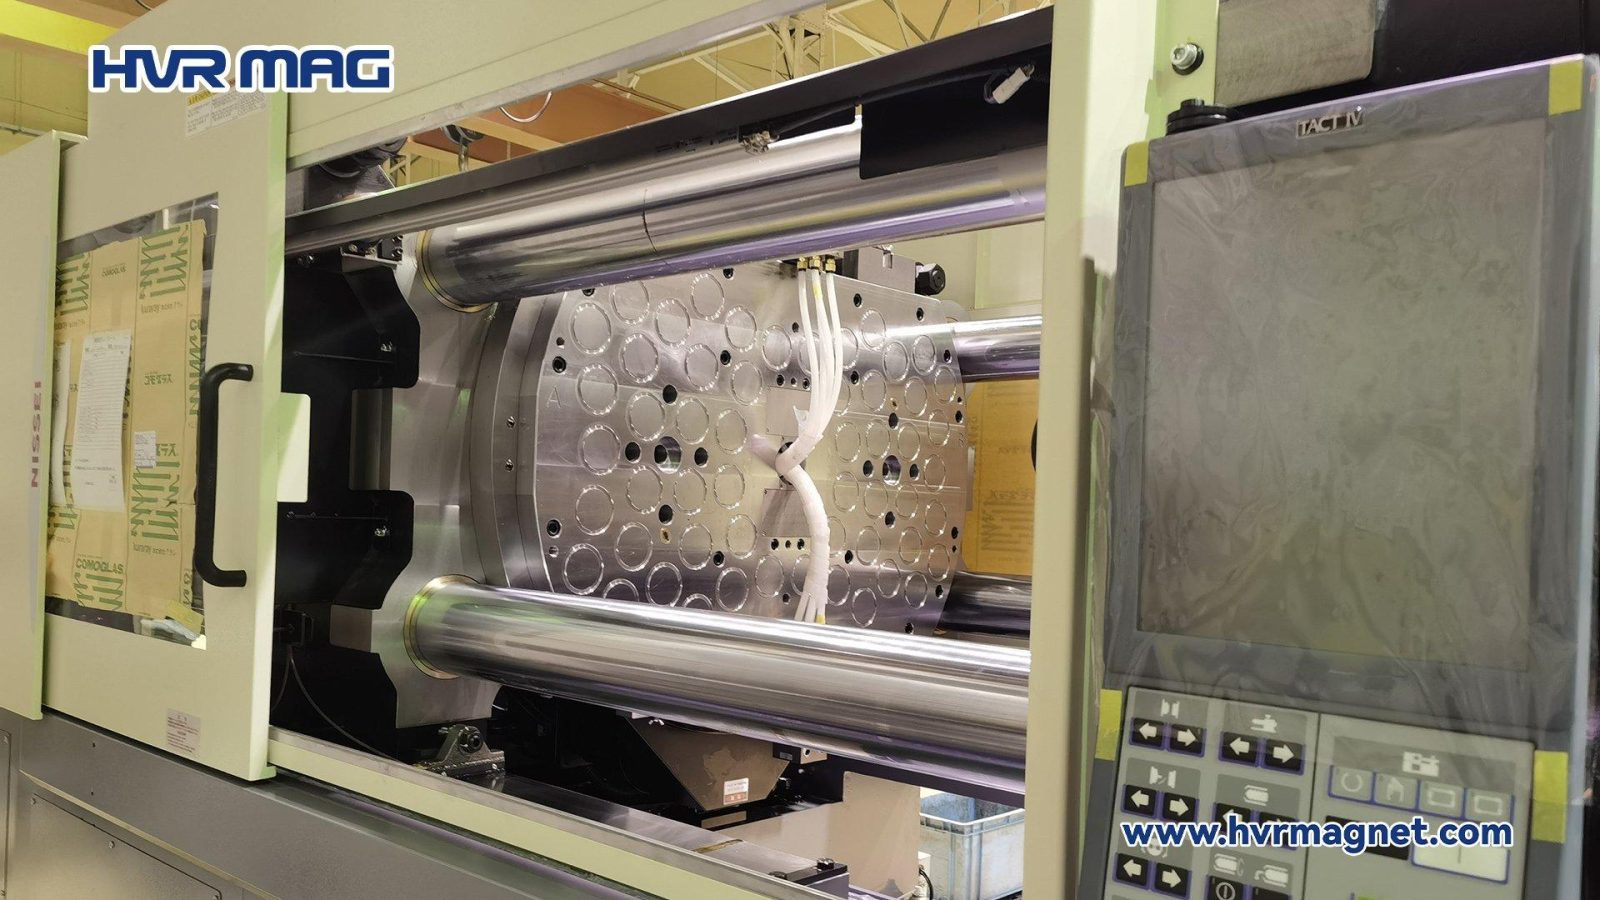
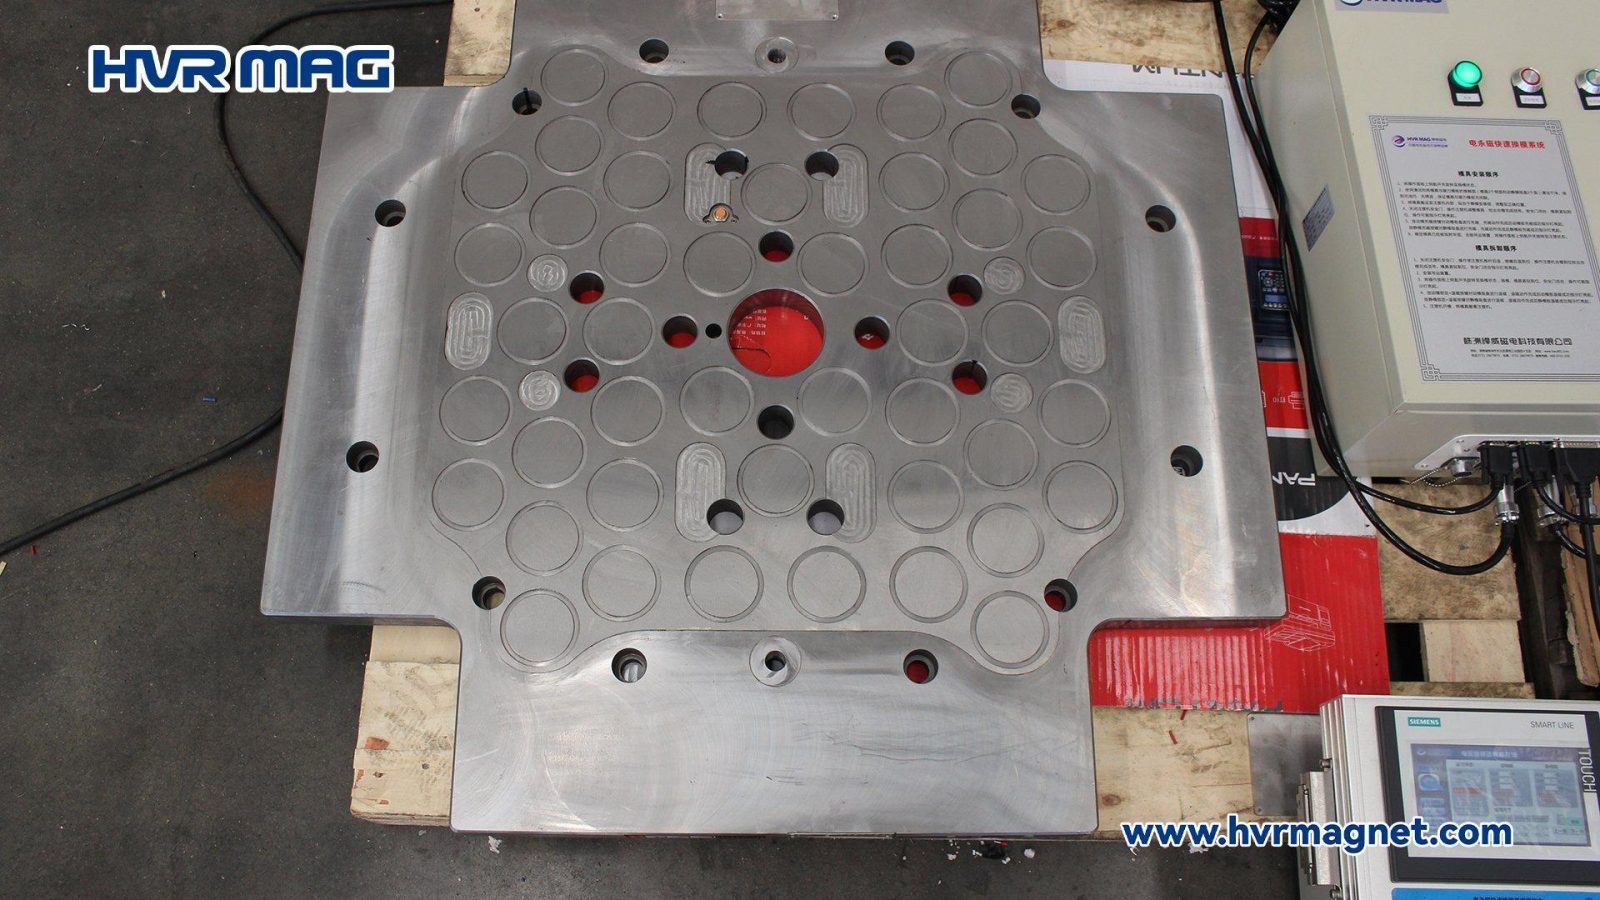
为什么有些磁力快速换模系统采用圆形磁极的模板?圆形磁极按最小与最大模具之间的尺寸区间在板面合理分布,使磁力均匀、夹持压力稳定,从而兼容多种模具尺寸并减少换模停机。
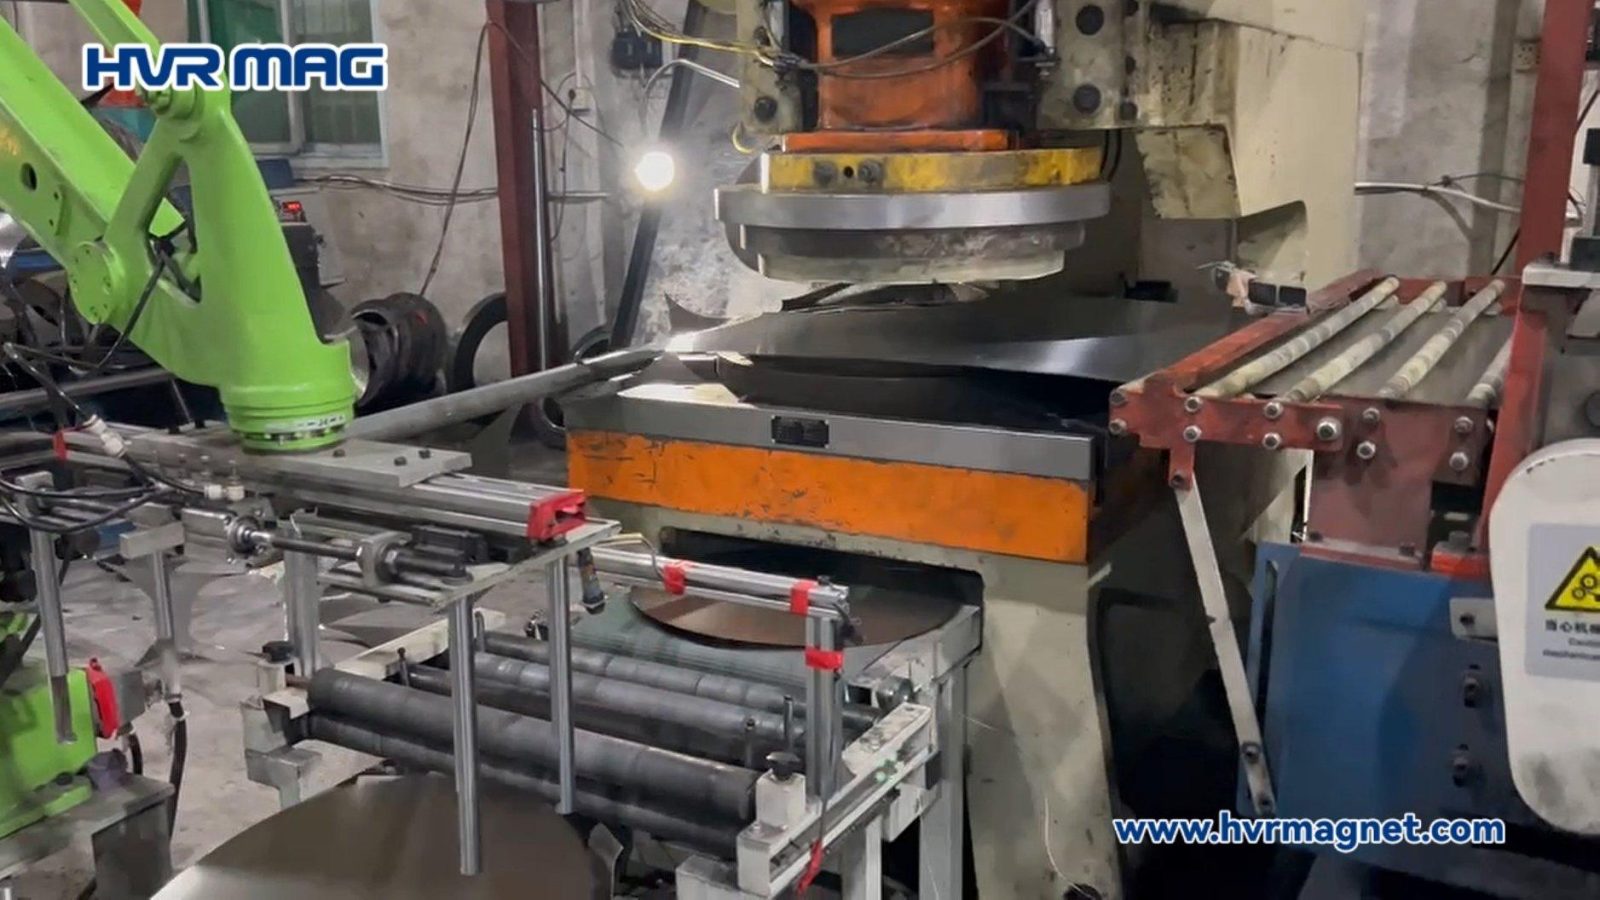
HVR MAG 为圆工作台 60 吨冲床配置磁力快速换模系统:单磁极吸力最高 400 kg,上模用圆形磁力模板、下模做大落料孔防止废料堆积,整套换模仅需 3 分钟,换模时间可压缩至 10 分钟。
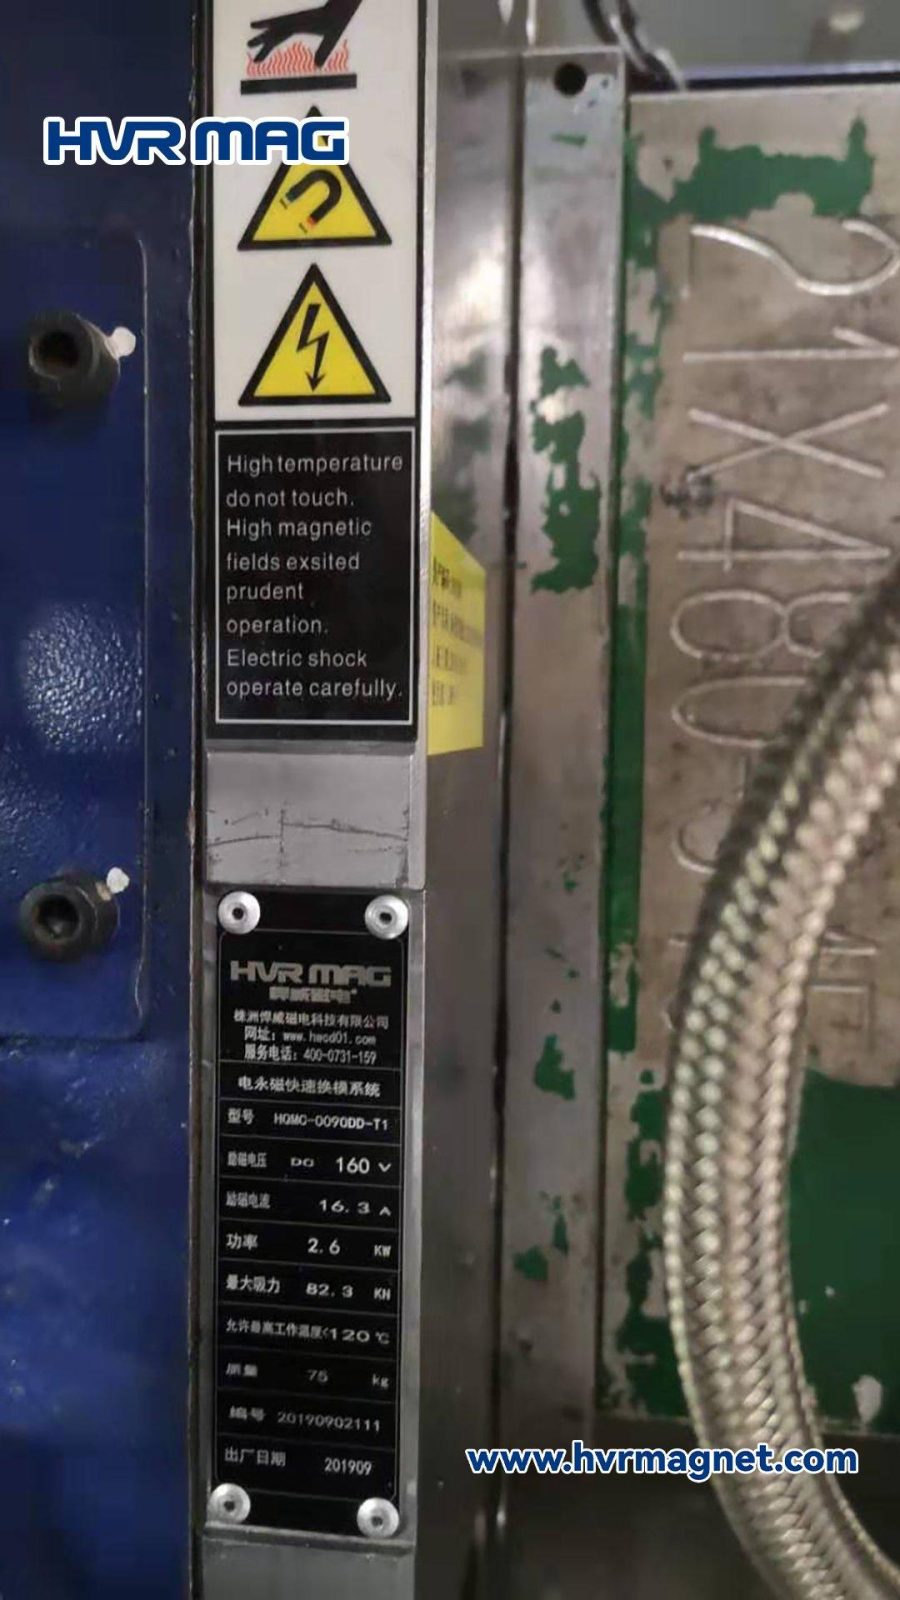
关于磁力快速换模系统的一个常见顾虑,是模板厚度是否会影响模具夹紧。HVR MAG 磁力模板最薄可做到 35mm,在几乎不占用模具空间的前提下与注塑机无缝集成,无需对机器做大幅改造。
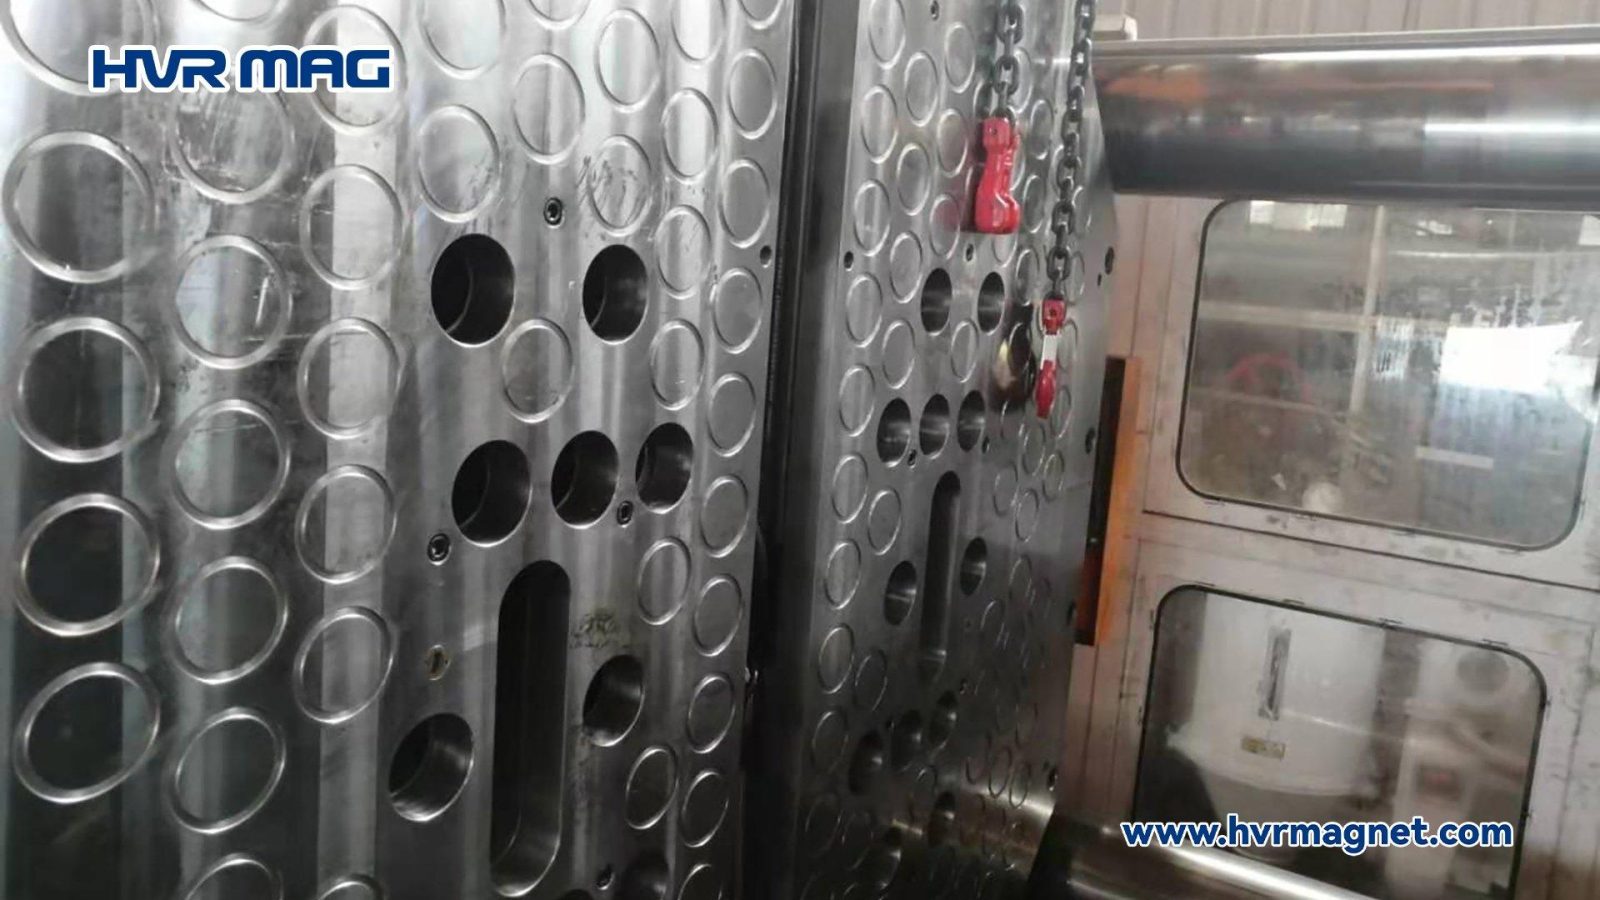
注塑成型对模具固定有极高的精度与可靠性要求,而制造商普遍担心磁力模板在运行中发生模具位移。HVR MAG 磁力模板配备位移检测装置,位移超过 0.2 mm 即触发报警并自动停机。