2025-03-26 · 快速换模
双色注塑机的快速换模:液压还是磁力?
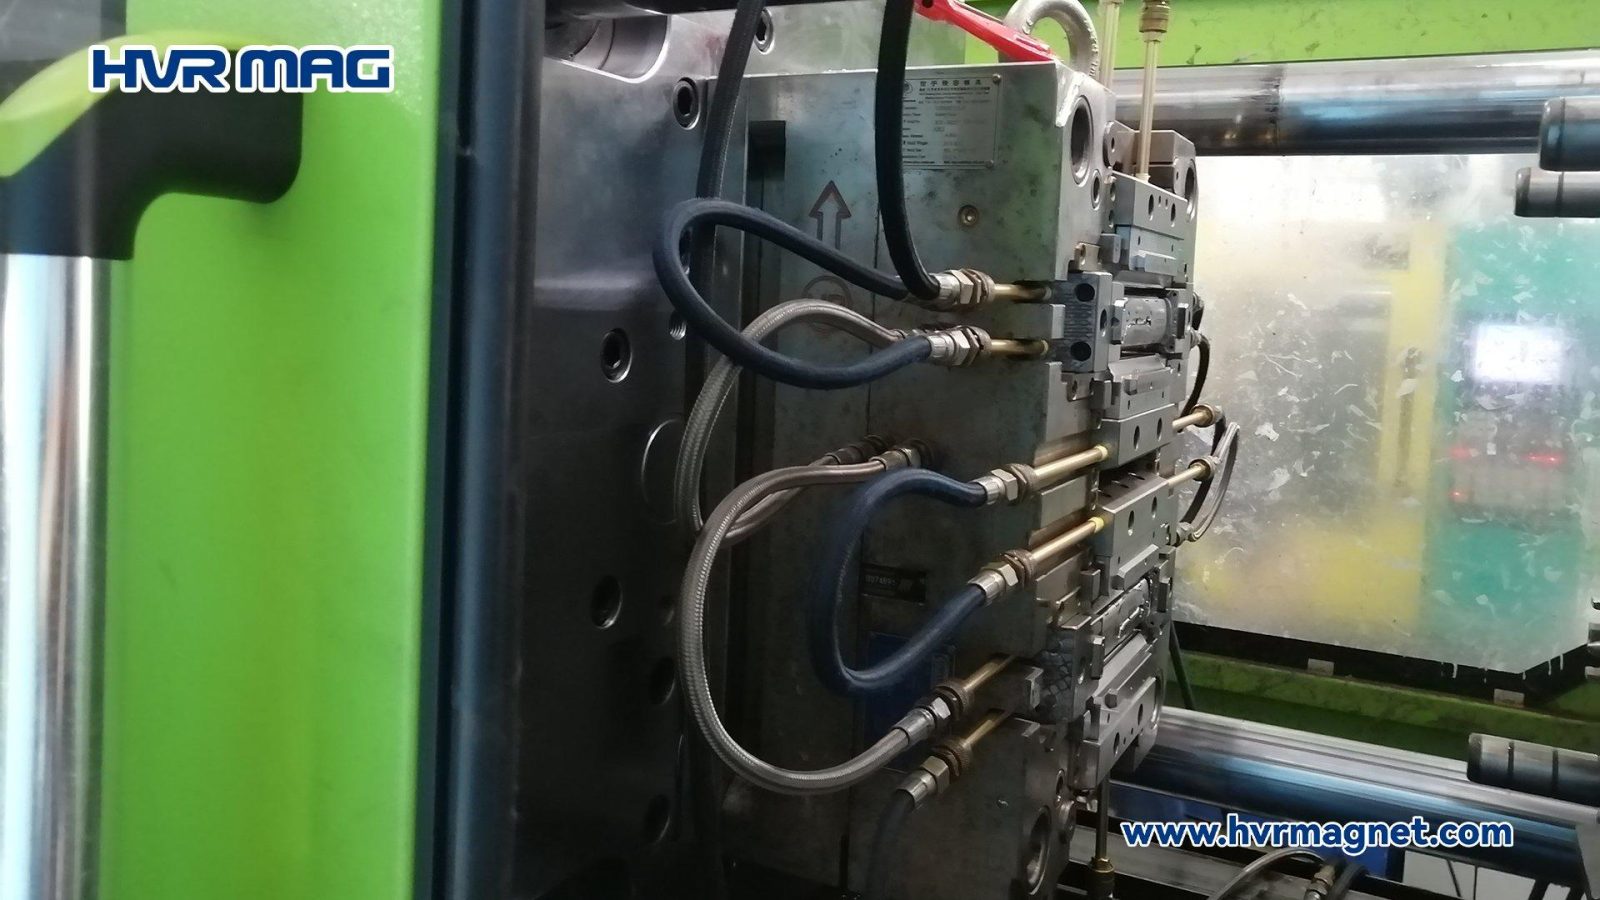
双色注塑机换模时模具需在两个注射工位间旋转,液压油管会随之弯曲,久而久之容易泄漏并导致停机维修。磁力快速换模取消液压管路与夹具,用强磁固定模具,可靠性更高、维护更简单。
双色注塑机换模时模具需在两个注射工位间旋转,液压油管会随之弯曲,久而久之容易泄漏并导致停机维修。磁力快速换模取消液压管路与夹具,用强磁固定模具,可靠性更高、维护更简单。
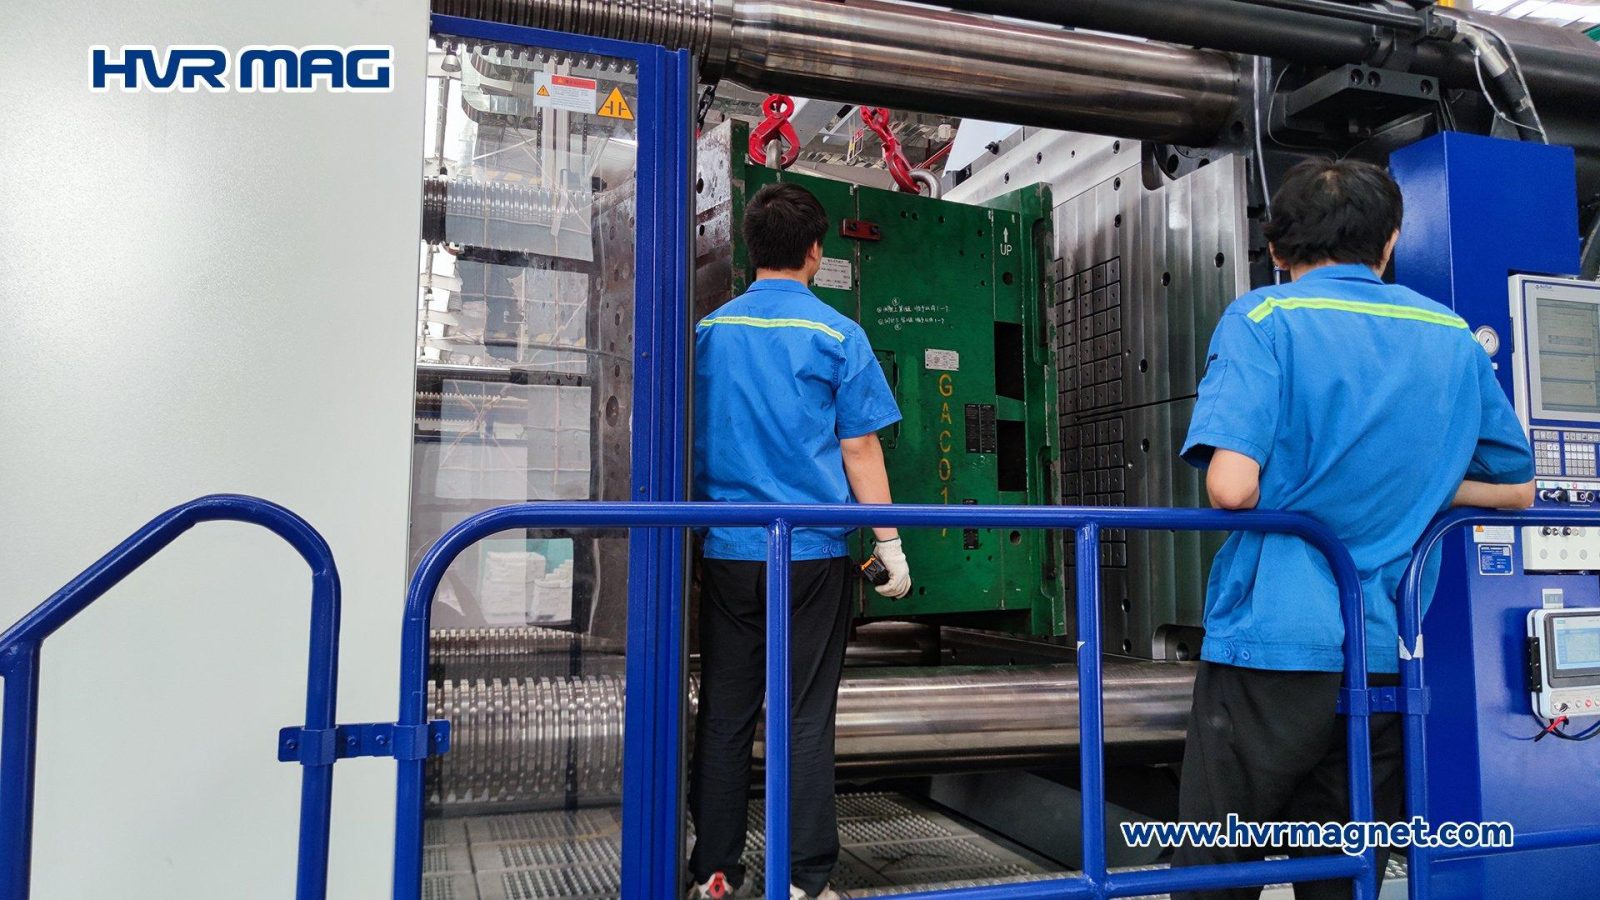
SMED(单分钟换模)源自 1950 年代初日本的精益制造技术,目标是让换模时间降到 10 分钟以内。丰田借此把换型时间从 4 小时压缩到 3 分钟。磁力快速换模系统已成为 SMED 的关键装备。
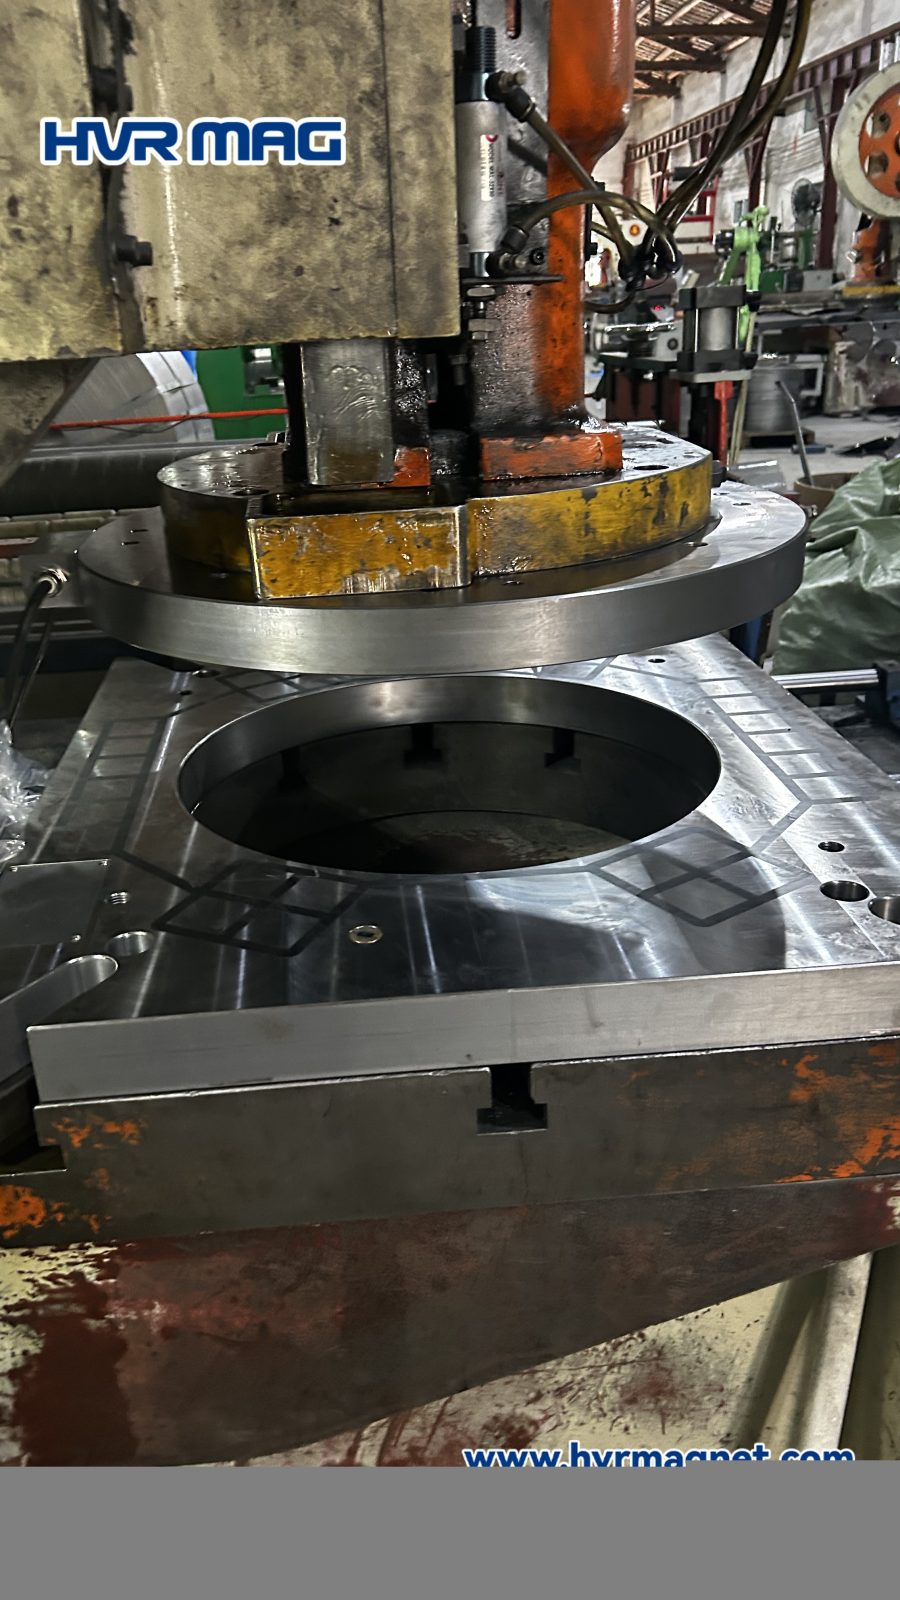
磁力快速换模系统适用于金属冲压机:缩短装夹时间、保证模具精确对位与稳固固定、减少人工。系统采用智能磁路控制,磁力只作用于模具与其安装座之间,冲压区域完全无磁,不会吸附或影响金属工件。
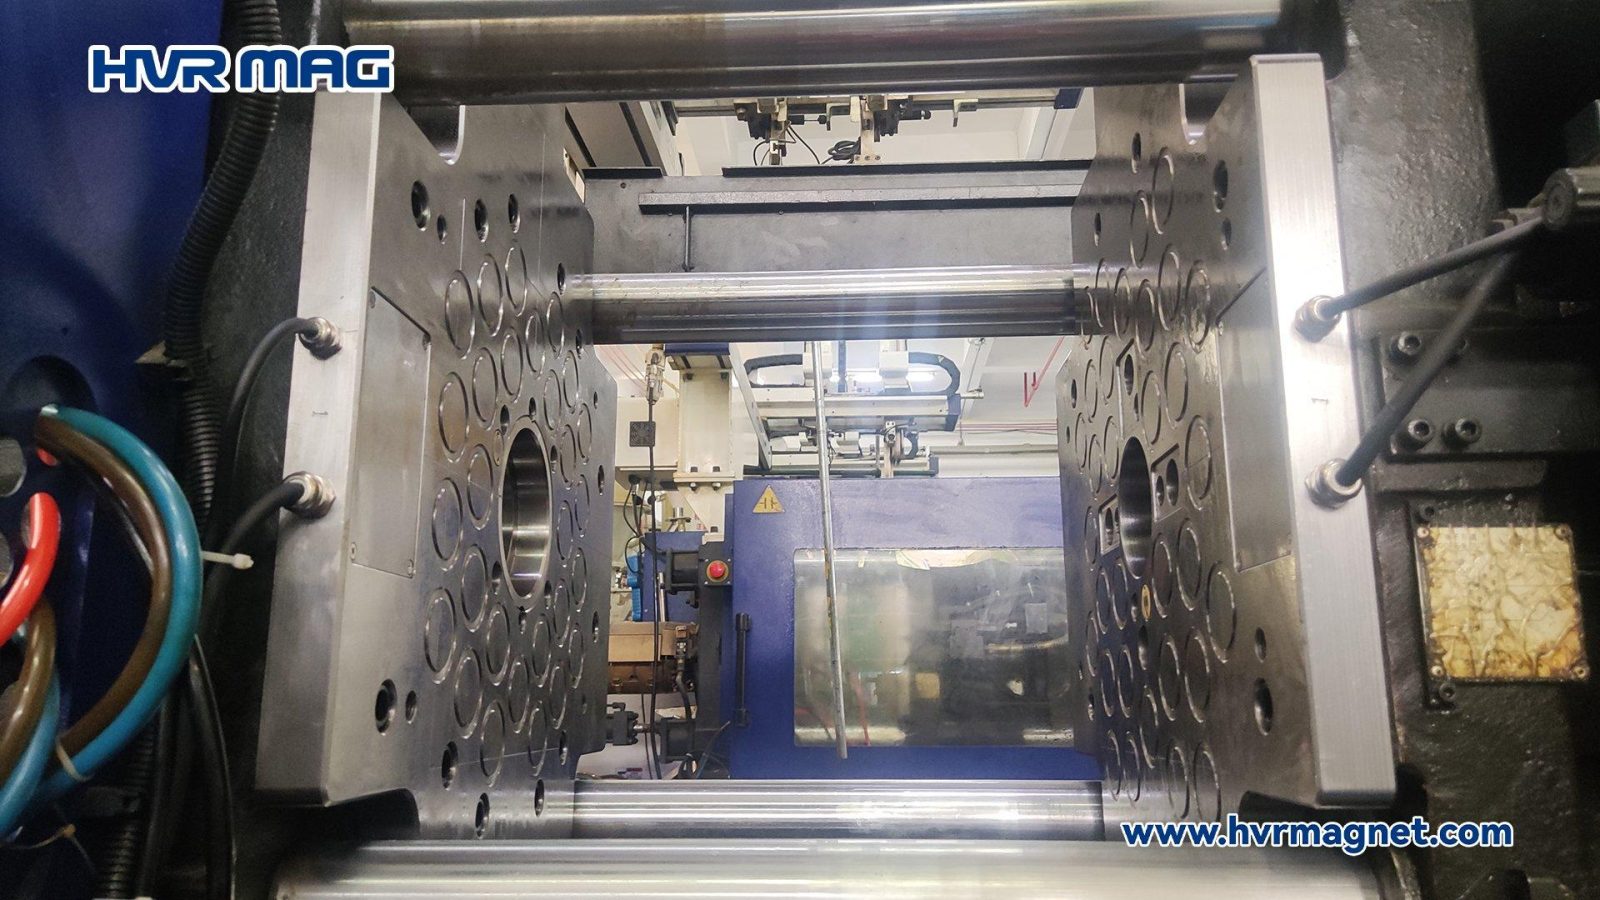
液压快速换模需要在注塑机上开槽,会削弱模板在高压力、重载荷区域的结构强度,进而影响精度。磁力快速换模系统无需对机器或模具做任何改造,安装简便、维护更少,且一套系统可兼容多种模具。
磁力模板掉模主要来自三类原因:操作与设置不当(模具超出规格范围、机器设定错误)、模板本身质量不佳,以及缺少完备的检测与监控。文中给出操作培训、制定 SOP、质量保证、加装监测与定期维护等五条防范措施。
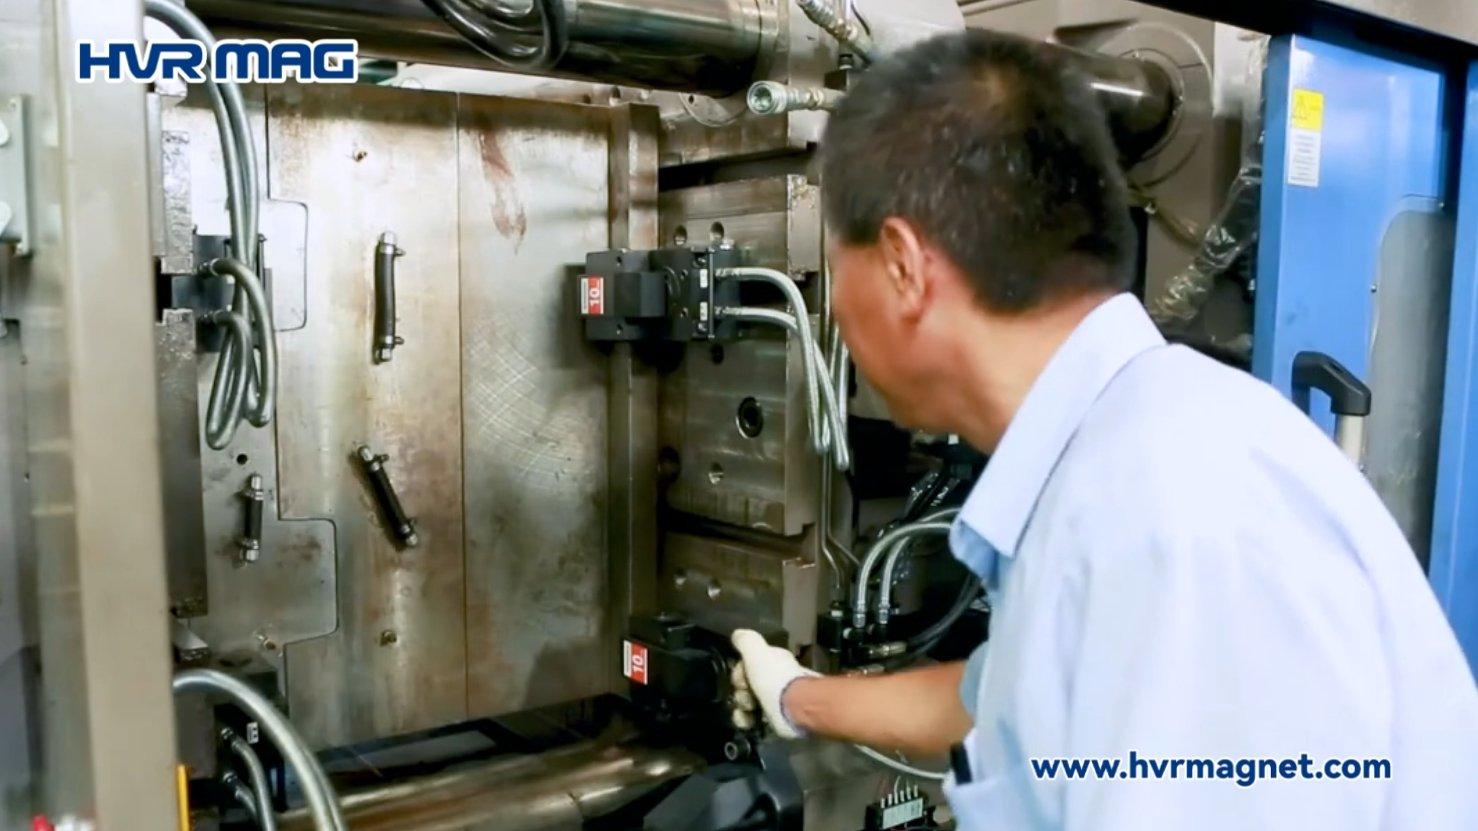
以 600 吨注塑机为例:液压快速换模需人工操作 4–6 个液压夹具,锁模时间通常 60–80 秒,且受模具厚度与油管长度影响波动;磁力快速换模只需在控制面板上操作充退磁,2–3 秒即可完成锁模。
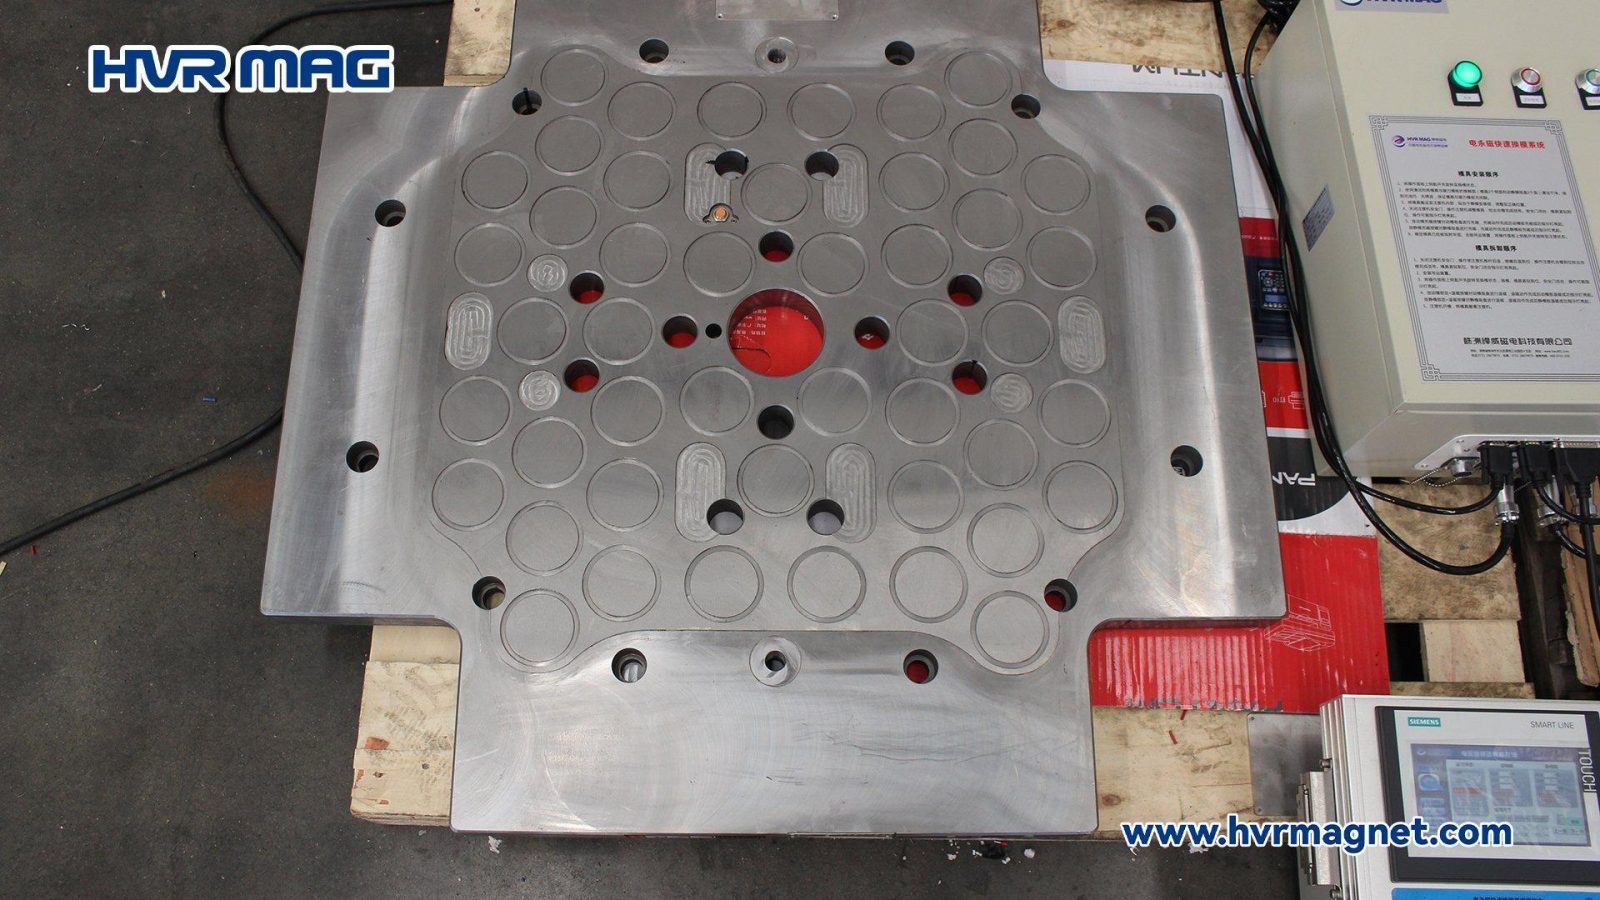
医疗器件制造对精度与洁净度要求极高。磁力快速夹模系统不使用液压油,从根本上杜绝泄漏污染;运动部件少、无复杂机械接头,并具备夹持力一致可调、长期稳定的特点,契合医疗注塑的严苛标准。
可以。带隔热板的注塑模具同样能使用磁力模板实现快速换模,关键在于隔热板的材质与安装位置:把非磁性的隔热板从模具上取下、改装到注塑机背板上,磁力模板即可正常固定模具。
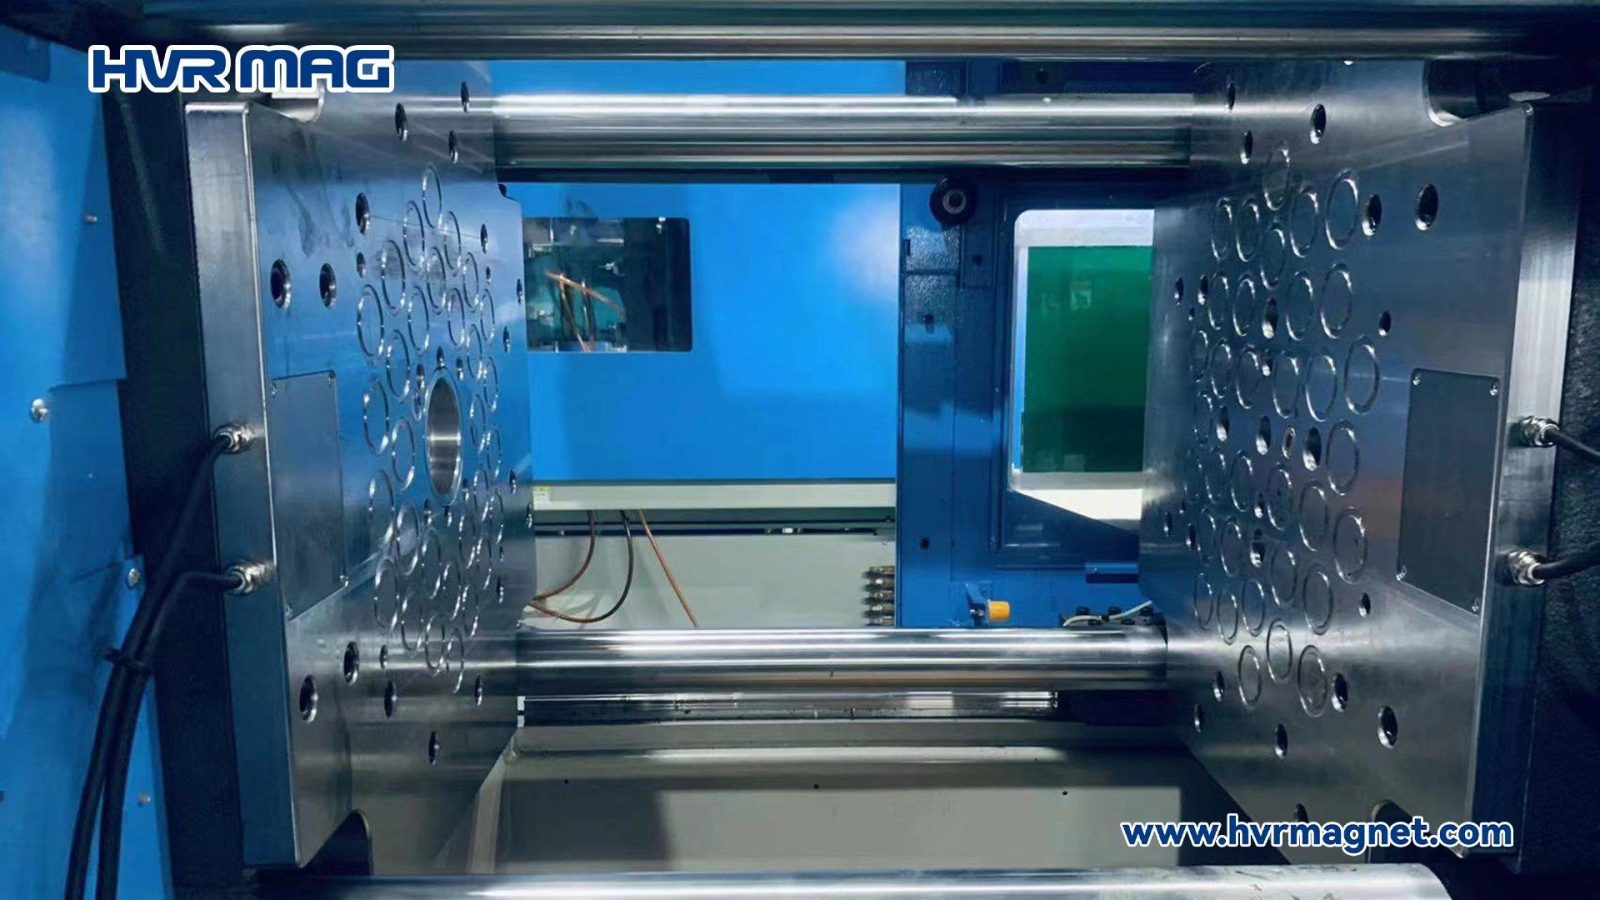
磁力模板内部采用稀土永磁材料,对高温敏感。按耐温等级可分为 0–120°C、0–150°C、0–180°C 三档,需按模具表面实际温度选型;若模面温度持续超过 180°C,则不建议使用磁力快速换模系统。
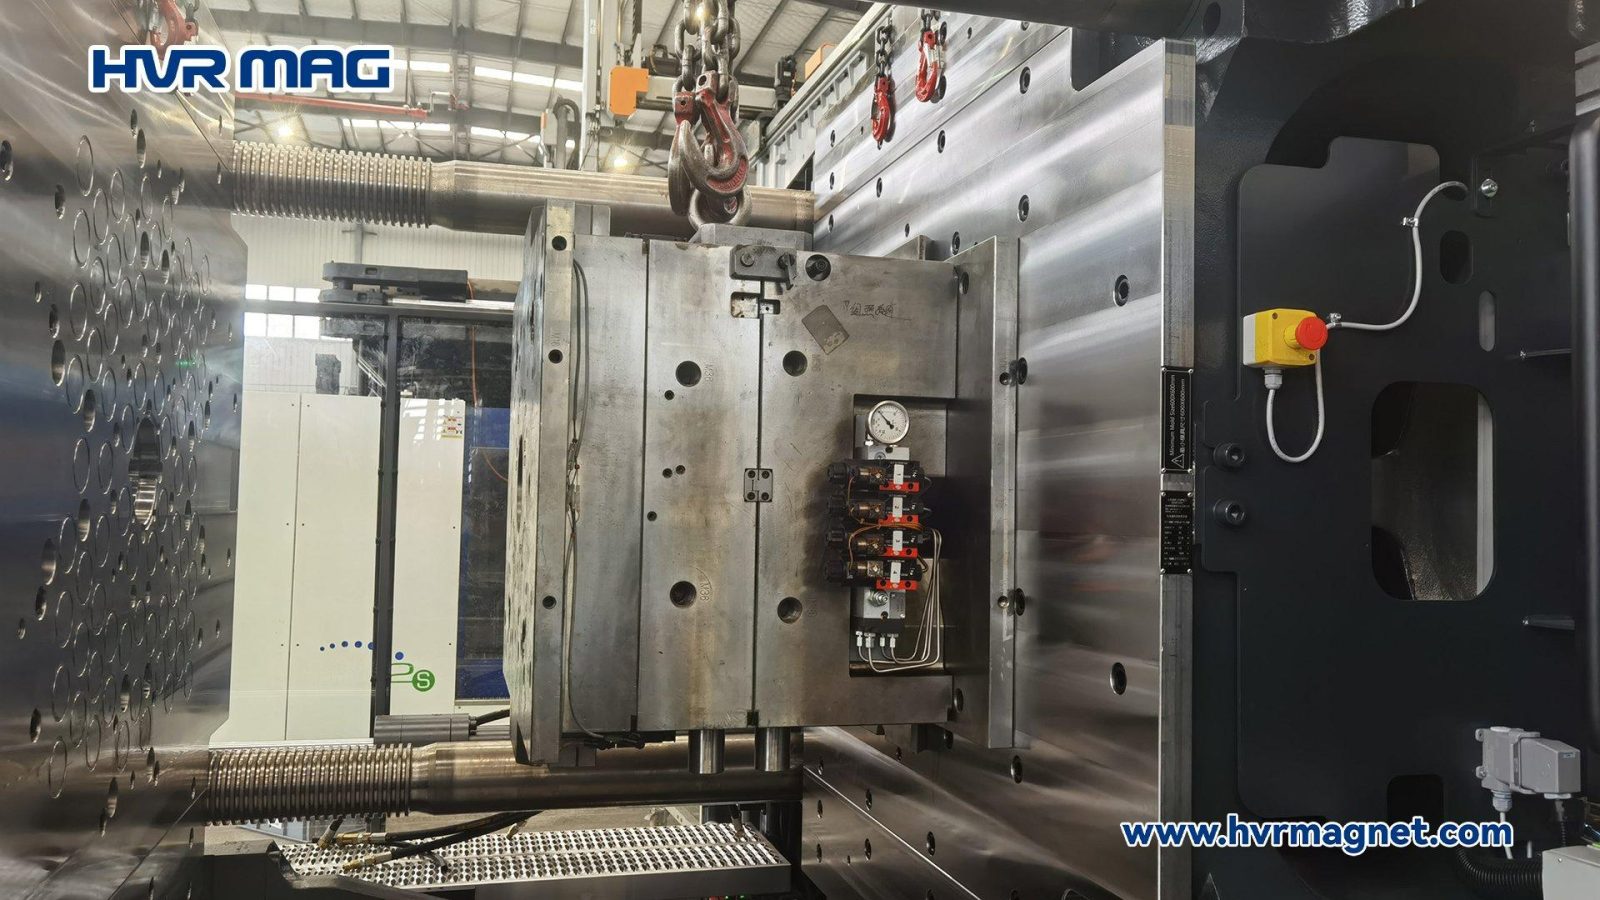
夹紧吨位并非越大越好。磁力模板总吸力取决于磁极型号与数量、接触面状态、模具材质与厚度;吨位过大会加剧系统与注塑机的磨损,带来更高维护成本与安全风险。
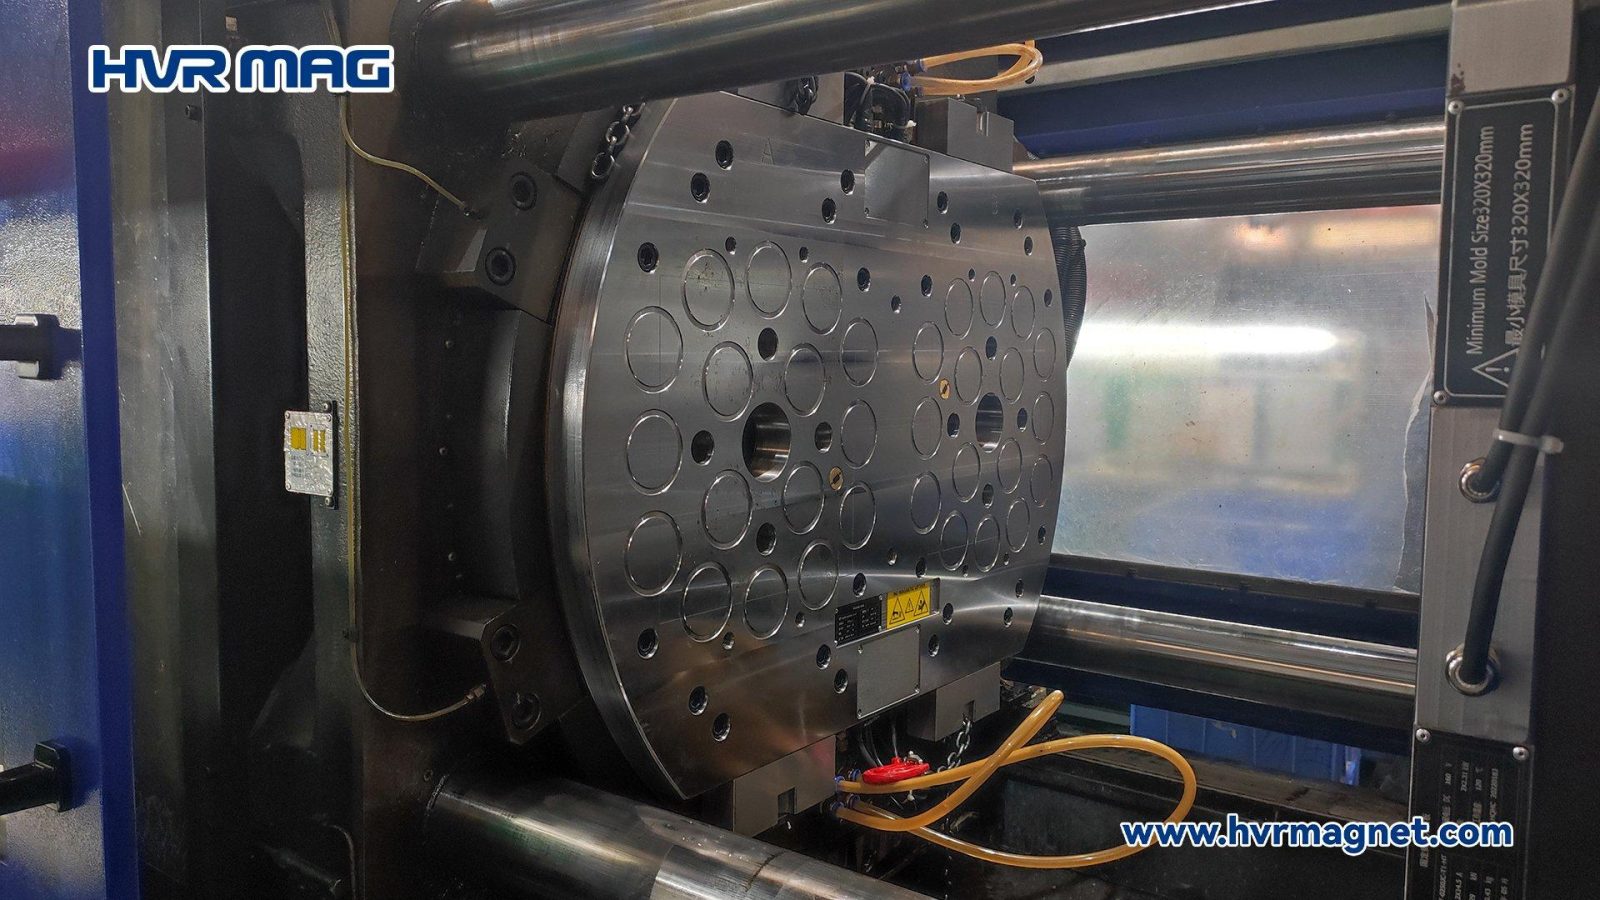
磁力模板并非没有短板。本文梳理三点关键局限:初期投入成本较高;存在温度上限(通常不超过 180°C),超温会导致磁力衰减;安装后会在一定程度上减少模具可用空间。
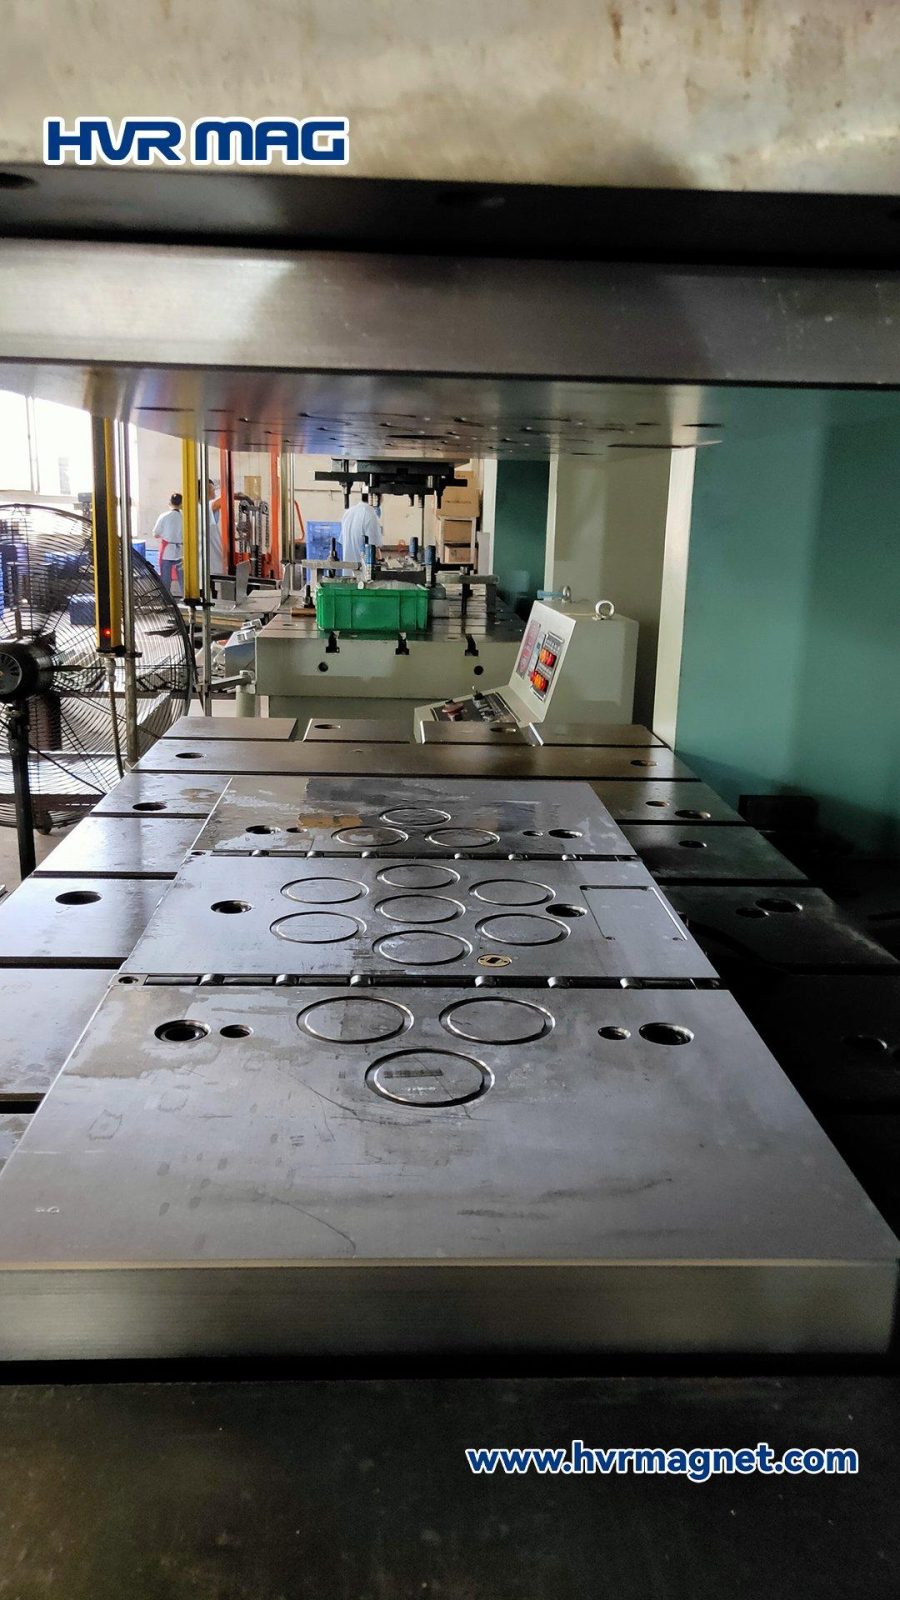
五步完成一次磁力换模:装载模具 → 合模贴合磁力模板 → 控制器按键充磁 → 确认模具无位移 → 开模复核。全流程免螺栓紧固,显著缩短停机并保证对位精度。